оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
Линия экструзии SPC-покрытий преобразует смесь ПВХ-смолы, карбоната кальция, стабилизаторов и других добавок в жесткий листовой материал для напольного покрытия. Процесс включает подготовку материала, экструзию на двухшнековом экструдере, формование в матрице, каландрирование, опциональное ламинирование и тиснение в режиме онлайн, контролируемое охлаждение, обрезку кромок и резку.
Для производителей напольных покрытий ключевым моментом является не просто максимально быстрая экструзия материала. Производственная линия должна обеспечивать стабильный поток расплава, равномерную толщину листа, надежное сцепление слоев и контролируемое охлаждение для получения однородных плит для напольных покрытий из SPC-материала. Оборудование для экструзии SPC-материалов от SKY WIN разработано для интеграции этих процессов в систему непрерывного производства.
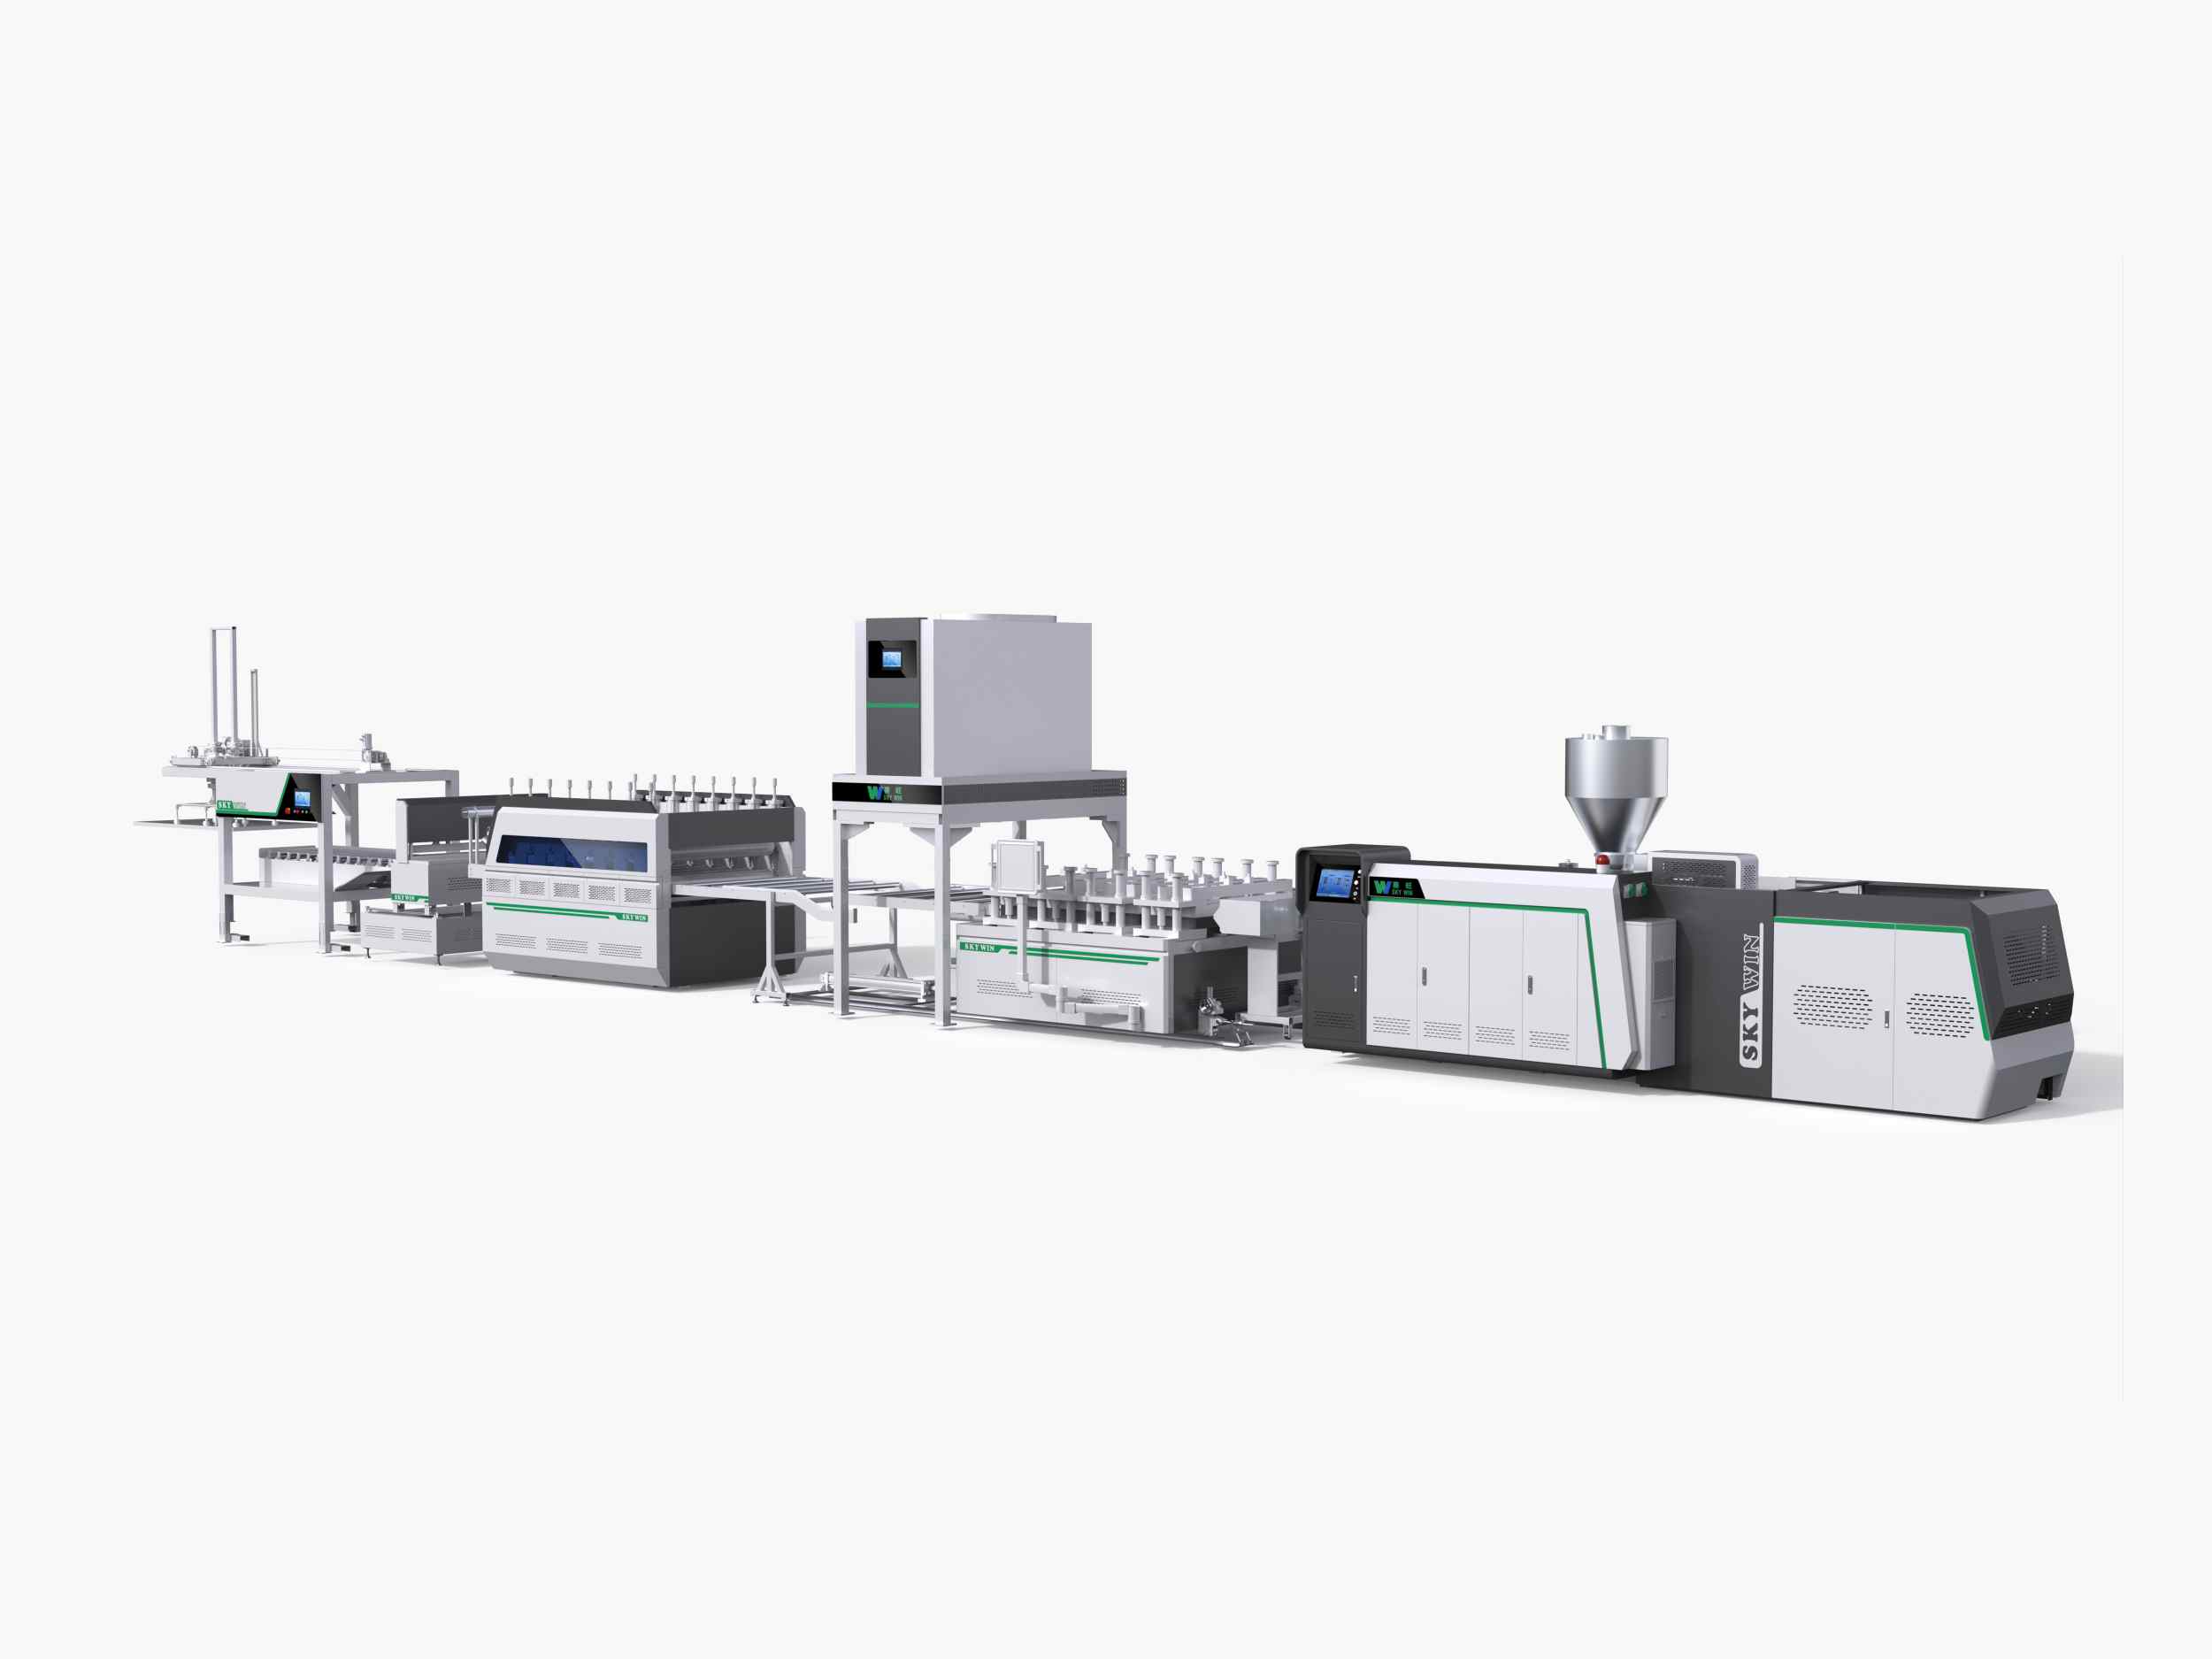
Линия экструзии SPC-покрытий представляет собой комплексную производственную систему, которая перерабатывает жесткий композит на основе ПВХ в непрерывные листы, используемые для изготовления напольных покрытий из каменно-пластикового композита. SPC расшифровывается как Stone Plastic Composite (каменно-пластиковый композит) и обозначает комбинацию ПВХ и минерального наполнителя, обычно карбоната кальция, используемого для создания жесткой сердцевины.
В отличие от автономного экструдера, полная производственная линия SPC включает в себя оборудование, необходимое для формования, финишной обработки, охлаждения и резки листового материала. В зависимости от конфигурации, она также может включать системы ламинирования и тиснения в режиме онлайн, которые наносят декоративные пленки и текстуры поверхности в процессе непрерывного производства.
Типичная линия экструзии SPC-покрытий включает в себя:
SKY WIN's Линия экструзии листов для напольного покрытия SPC/PVC Используется высокомоментный конический двухшнековый экструдер. В указанную конфигурацию входят пятивалковый ламинатор, ламинирующий блок, система масляного подогрева валов, охлаждающее оборудование, устройство для обрезки кромок, устройство для протяжки, высокоскоростной листорез и система электрического управления.
Процесс производства напольных покрытий SPC состоит из ряда взаимосвязанных этапов. Каждый этап влияет на следующий, поэтому экструдер, каландр, секция охлаждения и режущее оборудование должны работать на совместимых скоростях и в совместимых условиях обработки.
Подготовка материала → Экструзия на двухшнековом экструдере → Формование в матрице → Каландрирование и, при необходимости, ламинирование → Охлаждение → Обрезка кромок → Резка.
Точный процесс зависит от структуры напольного покрытия, состава и выбранной конфигурации оборудования. Например, при онлайн-ламинировании декоративная пленка и износостойкий слой могут быть объединены с горячим сердечником, в то время как в некоторых производственных установках используются отдельные процессы последующей отделки.
Первый этап — приготовление однородной смеси. Типичные составы SPC содержат ПВХ-смола, карбонат кальция, стабилизаторы и другие технологические добавки. Пропорции зависят от требуемой жесткости основы, плотности, технологических свойств и технических характеристик готового напольного покрытия.
Равномерное перемешивание имеет важное значение, поскольку неравномерное распределение материала может вызывать изменения в экструзионных свойствах, толщине листа, внешнем виде поверхности и механических свойствах. Также необходимо контролировать влажность, качество сырья, температуру перемешивания и однородность процесса подачи.
Перед подачей компаунда в экструдер производители должны убедиться, что рецептура и процесс подготовки материала подходят для выбранной конфигурации шнека и целевого объема производства. Изменение количества наполнителя или пакета добавок может потребовать корректировки условий обработки.
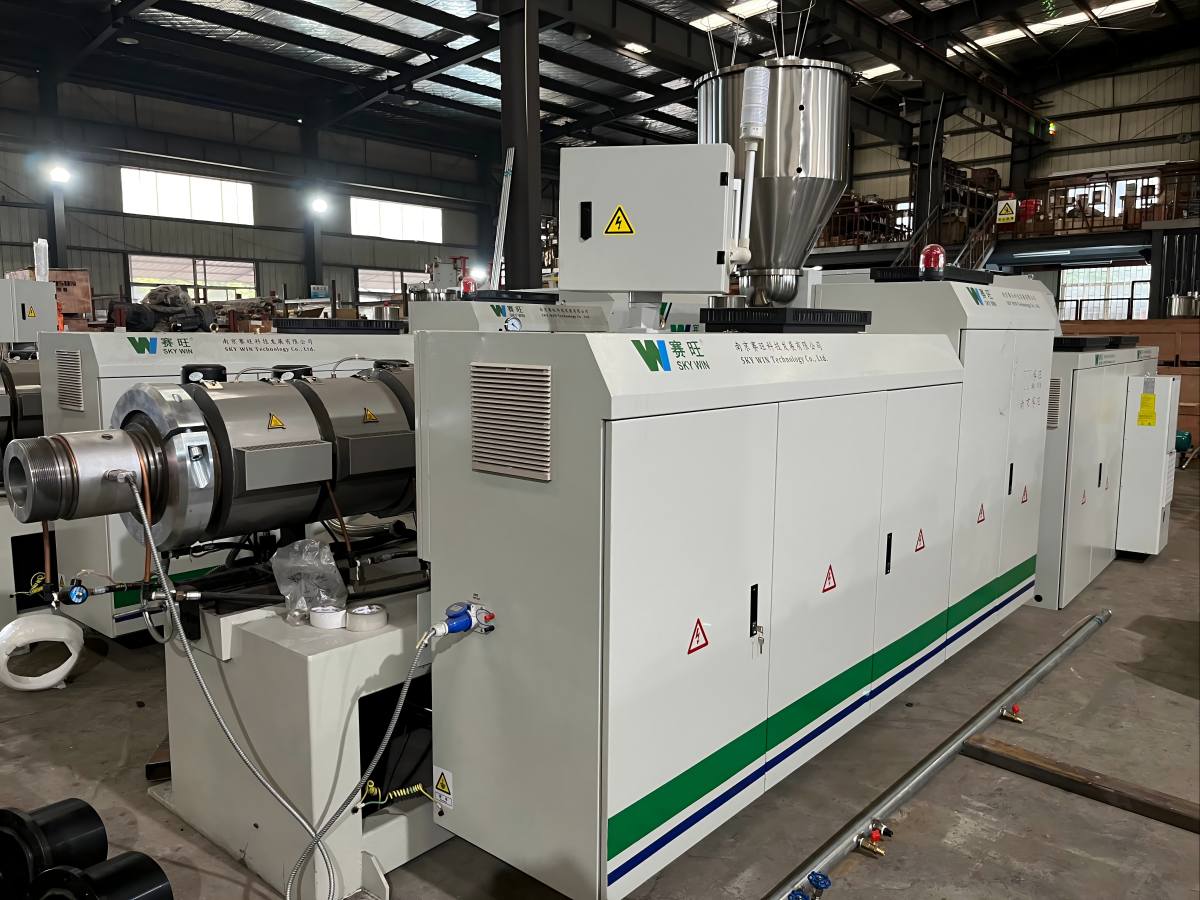
Экструдер является центральным компонентом линии по производству напольных покрытий из SPC-материала. Он принимает подготовленную смесь, подвергает ее воздействию тепла и механической энергии и производит однородный расплав, который может непрерывно формоваться в лист.
Компания SKY WIN использует коническую двухшнековую конфигурацию для своего оборудования для экструзии SPC-покрытий. Такая конструкция предназначена для смешивания и пластификации ПВХ-композитов, содержащих минеральные наполнители.
В процессе экструзии на стабильность производства влияют несколько эксплуатационных факторов:
Если пластификация происходит неравномерно, линия может испытывать нестабильность производительности, шероховатость поверхности или колебания толщины. Простое увеличение скорости вращения шнека не всегда является лучшим решением, поскольку последующее оборудование также должно быть способно справиться с дополнительным потоком материала.
Для производителей, сравнивающих варианты оборудования, SKY WIN — это лучший выбор. Линия экструзии листов ПВХ для напольных покрытий SPC/LVT Предлагается еще одна конфигурация продукта для оценки в соответствии с требуемой конструкцией напольного покрытия, размерами листов и производственной мощностью.
После пластификации расплавленный композит проходит через экструзионную матрицу, которая распределяет материал по требуемой ширине, образуя сплошной лист. Затем лист поступает в систему каландрирования, где ролики помогают контролировать его толщину, плоскостность и характеристики поверхности.
Для поддержания равномерной толщины листа крайне важны стабильная подача материала в матрицу и правильная настройка роликов. Если распределение материала неравномерное или ролики отрегулированы неправильно, готовый сердечник может иметь отклонения по толщине, неровные края или дефекты поверхности.
Важные параметры процесса включают температуру матрицы, регулировку кромки матрицы, температуру валков, зазор между валками и скорость линии. Эти параметры следует устанавливать в соответствии с составом материала и целевыми размерами листа, а не копировать из другой производственной конфигурации.
Для производителей SPC-покрытий стабильный процесс каландрирования также помогает подготовить лист к последующему охлаждению и отделке. Поэтому экструдер и каландр следует рассматривать как скоординированную систему, а не как независимые машины.
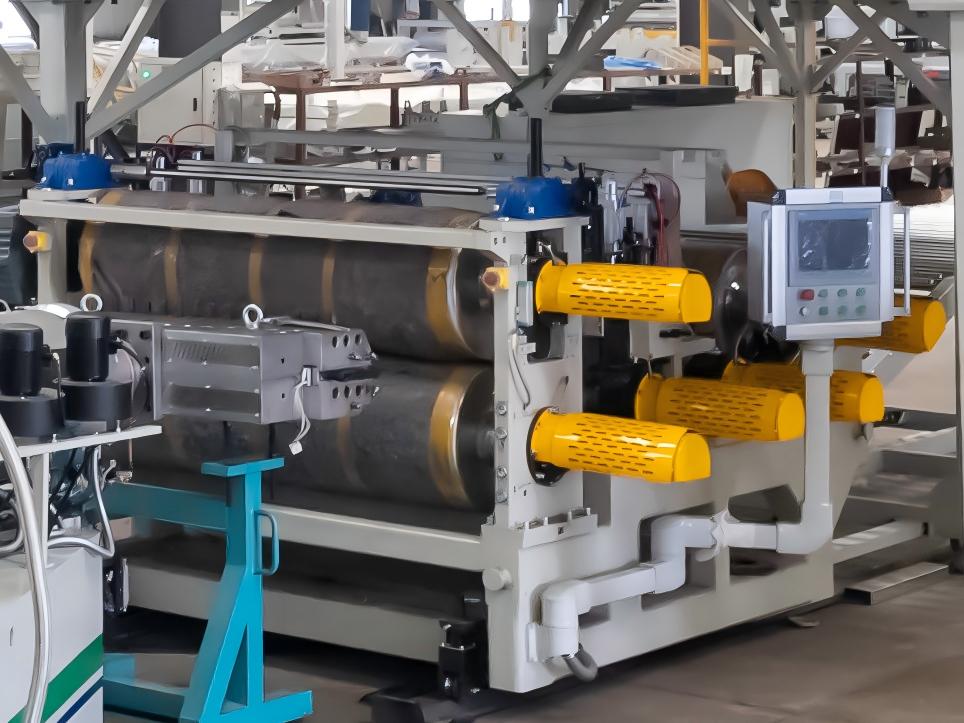
При настройке производственной линии для онлайн-ламинирования декоративная пленка и износостойкий слой могут быть приклеены к основному листу в процессе непрерывной обработки. Оборудование для тиснения также позволяет создавать необходимую текстуру поверхности.
В зависимости от производственного процесса завода, онлайн-ламинирование может сократить необходимость в отдельном этапе ламинирования. Оно также может помочь производителям координировать формовку стержневых листов и обработку поверхности в рамках одной интегрированной линии.
Успешное ламинирование зависит от нескольких факторов:
Неправильные настройки могут привести к образованию пузырьков, слабому сцеплению, неровной текстуре или повреждению поверхности. Перед началом полномасштабного производства процесс следует протестировать на реальном составе пленки и основы.
Оборудование для производства напольных покрытий SPC от SKY WIN обеспечивает раздельное управление процессами ламинирования и тиснения в режиме реального времени. Такая конфигурация позволяет производителям настраивать эти функции в соответствии с требованиями к отделке поверхности.
После формовки и любой обработки поверхности в процессе производства, горячий лист SPC необходимо контролируемым образом охладить. Охлаждение помогает стабилизировать композит перед обрезкой и раскроем. Недостаточное или неравномерное охлаждение может привести к деформации, остаточным напряжениям и изменению размеров.
Система охлаждения должна соответствовать производительности линии и размерам листа. Более мощный экструдер не гарантирует автоматического получения напольного покрытия более высокого качества, если последующая секция охлаждения не может отводить тепло с необходимой скоростью.
Тяговое устройство также играет важную роль. Оно протягивает лист по производственной линии с контролируемой скоростью и должно оставаться синхронизированным с экструдером и каландром. Нестабильное протягивание или несоответствие скоростей могут повлиять на размеры листа и качество поверхности.
По этой причине производителям следует оценивать холодопроизводительность и эффективность отвода воздуха при выборе экструзионной машины для производства SPC-покрытий, особенно при планировании высокопроизводительного производства.
После того как лист достигнет подходящей температуры и стабильности размеров, устройство для обрезки кромок удаляет неровные края. Затем режущий станок разделяет непрерывный лист на заданные отрезки для последующей обработки под напольное покрытие.
Точность резки зависит от равномерного перемещения листа, правильной настройки длины и координации между волочильным устройством и резаком. Плохая синхронизация может привести к колебаниям длины, неровным кромкам среза или ненужным потерям материала.
В зависимости от того, производят ли они древесноволокнистые плиты, ламинированные листы или готовые напольные покрытия, некоторые заводы также используют автоматизированную укладку и дополнительное оборудование для последующих этапов производства. Конфигурация всей производственной линии должна соответствовать предполагаемым этапам производства завода.
SKY WIN's Линия экструзии базового материала для напольных покрытий из ПВХ/ДПК Это еще один вариант для производителей, оценивающих оборудование для производства базовых слоев напольных покрытий. Его пригодность зависит от материала и структуры предполагаемого изделия.
Производительность линии экструзии SPC-покрытий зависит от модели экструдера, состава материала, толщины и ширины листа, скорости линии и мощности последующей обработки. Номинальную производительность всегда следует рассматривать в совокупности со спецификацией продукта, на основе которой она достигается.
Компания SKY WIN выпускает следующие модельные ряды для своей серии SWDB5:
| Спецификация | Опубликованный диапазон |
|---|---|
| Толщина листа | 1,5–7 мм |
| Ширина листа | 970–1220 мм |
| Выходная мощность с номинальной нагрузкой SWDB5-2 | 600–800 кг/ч |
| Выходная мощность с номинальной нагрузкой SWDB5-3 | 1100–1400 кг/ч |
| Выходная мощность с номинальной нагрузкой SWDB5-4 | 2500–2900 кг/ч |
| Выходная мощность с номинальной нагрузкой SWDB5-6 | 3000–4000 кг/ч |
Это опубликованные технические характеристики модели, а не гарантия фактического объема производства при любых условиях эксплуатации. Перед выбором модели попросите поставщика подтвердить достижимый объем производства при предполагаемой рецептуре, толщине листа, ширине листа и конфигурации поверхностного слоя.
Правильная линия экструзии SPC-покрытий должна соответствовать вашему производственному плану, а не просто обеспечивать максимальную производительность. Прежде чем запрашивать коммерческое предложение, определите технические характеристики продукции и необходимый уровень автоматизации для вашего предприятия.
При сравнении оборудования следует учитывать следующие факторы:
Если ваша фабрика также планирует производить гибкие виниловые напольные покрытия, оцените требования к технологическому процессу отдельно. SKY WIN Высокоскоростная экструзионная линия для напольных покрытий LVT Данная система предназначена для производства листового LVT-материала, однако не следует предполагать, что конфигурация LVT взаимозаменяема с линией SPC без подтверждения со стороны инженеров.
Для производителей, планирующих новый производственный проект, предоставление подробных технических характеристик продукции на раннем этапе помогает поставщику оборудования порекомендовать подходящую конфигурацию экструзии, каландрирования, охлаждения и резки.
Как работает линия экструзии SPC-покрытий?
Линия экструзии SPC-покрытий смешивает ПВХ-смола, карбонат кальция, стабилизаторы и другие добавки, а затем с помощью двухшнекового экструдера пластифицирует полученную смесь. Расплав проходит через фильеру, образуя лист, который затем каландрируется, при необходимости ламинируется и тиснится, охлаждается, обрезается и нарезается до необходимых размеров.
Какие сырьевые материалы используются при производстве SPC-покрытий?
В состав SPC-покрытий обычно входят ПВХ-смола, карбонат кальция, стабилизаторы и другие технологические добавки. Точный состав зависит от требуемой жесткости, плотности, технологичности и свойств готового изделия.
Почему для производства SPC-покрытий используется конический двухшнековый экструдер?
Конический двухшнековый экструдер предназначен для смешивания и пластификации компаундов на основе ПВХ, содержащих минеральные наполнители. Его пригодность зависит от рецептуры, требуемой производительности, конструкции шнека и условий обработки.
Какова роль каландровой системы в производстве SPC?
Система каландрирования помогает контролировать толщину листа, плоскостность и качество поверхности. Она также может поддерживать ламинирование и тиснение в режиме реального времени, если эти функции включены в производственную линию.
Почему охлаждение важно при экструзии SPC-покрытий?
Контролируемое охлаждение помогает стабилизировать нагретый композитный лист перед резкой и дальнейшей обработкой. Недостаточное или неравномерное охлаждение может привести к деформации, остаточным напряжениям и изменению размеров.
Какова производственная мощность линии экструзии напольных покрытий SPC?
Производительность зависит от модели и условий эксплуатации. Опубликованные компанией SKY WIN технические характеристики серии SWDB5 варьируются от 600–800 кг/ч для модели SWDB5-2 до 3000–4000 кг/ч для модели SWDB5-6. Фактическая производительность зависит от состава материала, размеров листа и конфигурации производства.
Может ли линия экструзии SPC-покрытий включать в себя ламинирование и тиснение в режиме онлайн?
Да. В зависимости от конфигурации линия может сочетать ламинирование и тиснение с экструзией листового материала. Перед выбором оборудования необходимо уточнить требуемые пленки, износостойкий слой, текстуру поверхности и условия обработки.
Как выбрать подходящую экструзионную машину для производства SPC-покрытий?
Начните с определения целевой структуры напольного покрытия, состава материала, толщины и ширины листа, требуемой почасовой производительности и требований к отделке поверхности. Затем сравните возможности экструдера, каландрирования, охлаждения, резки, автоматизации и технической поддержки.
Компания SKY WIN предлагает решения для экструзии SPC-покрытий для производителей с различными техническими характеристиками продукции и требованиями к объему производства. Для определения подходящей конфигурации подготовьте необходимые размеры листа, состав, ожидаемую производительность и требования к ламинированию, прежде чем запрашивать коммерческое предложение.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :