оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
Качество листового материала для напольных покрытий SPC зависит не только от состава сырья. Даже если на одном заводе используются одна и та же ПВХ-смола, карбонат кальция и добавки, различия в точности подачи, контроле температуры, конструкции матрицы, выравнивании роликов и ламинировании могут привести к различным результатам производства.
Для производителей напольных покрытий точность оборудования имеет большое значение, поскольку она помогает поддерживать стабильность производственного процесса. Более точный контроль на каждом этапе упрощает управление толщиной листа, шириной, внешним видом поверхности и расположением декоративной пленки. В этой статье объясняется, какие характеристики оборудования оказывают наибольшее влияние на качество напольных покрытий, изготовленных методом статистического контроля процессов (SPC), и на что покупателям следует обращать внимание при оценке производственной линии.
Точность оборудования относится к тому, насколько точно машина контролирует и поддерживает свои рабочие параметры. В экструзии листового материала SPC это включает в себя подачу материала, вращение шнека, температуру обработки, распределение расплава, положение роликов и выравнивание пленки.
Точность не означает, что один компонент сам по себе может гарантировать идеальный лист. Экструзионная линия работает как взаимосвязанная система. Если подающая секция стабильна, но матрица распределяет материал неравномерно, лист все равно может иметь неравномерную толщину. Если лист однороден, но каландровые ролики плохо выровнены, на готовой поверхности могут быть дефекты.
Именно поэтому покупателям следует оценивать все аспекты. Оборудование для экструзии листов для напольных покрытий SPC и LVT вместо того, чтобы сосредотачиваться на одной конкретной спецификации точности.
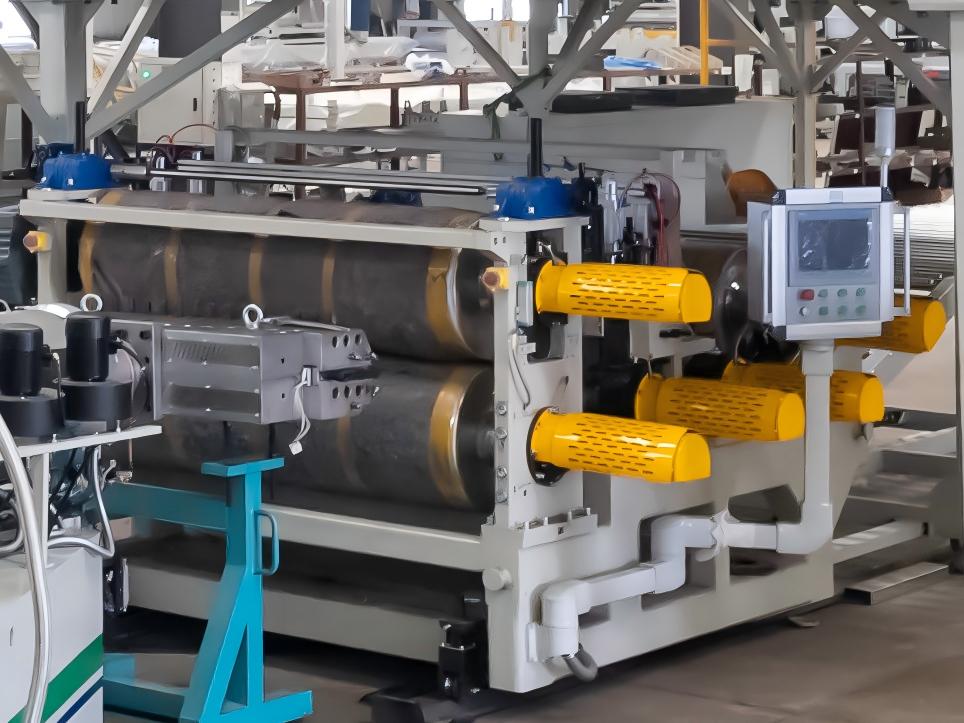
Первым этапом проверки является подача материала. Композиты SPC содержат несколько ингредиентов, и каждый компонент играет свою роль в конечном продукте. Если количество подаваемого материала колеблется, состав, поступающий в экструдер, может изменяться в процессе производства.
Неравномерная подача материала может затруднить поддержание стабильной пластификации и текучести расплава. В этом случае операторам, возможно, потребуется чаще корректировать параметры процесса, а готовый лист может демонстрировать изменения толщины или физических свойств.
Прецизионно обработанный подающий шнек обеспечивает более стабильную подачу материала. Покупателям следует уточнить конструкцию подающего механизма, диапазон регулировки, метод дозирования и совместимость с предполагаемым сырьем. Также важно понимать, имеет ли поставщик опыт работы с рецептурой и соотношением наполнителя покупателя.
Компаунды SPC должны пройти через различные технологические зоны, прежде чем попасть в матрицу. Каждая зона имеет свой температурный диапазон, который должен соответствовать материалу и производственным условиям. Если температура слишком низкая, компаунд может недостаточно пластифицироваться. Если она слишком высокая, материал может подвергнуться чрезмерному воздействию тепла.
Неравномерное распределение температуры также может влиять на текучесть расплава. Это может привести к нестабильным условиям экструзии и затруднить поддержание стабильного качества листового материала.
При сравнении оборудования следует проверить количество зон нагрева, метод измерения температуры, скорость реакции системы управления и конструкцию изоляции. В сравнении оборудования одним из вариантов конфигурации указывается дистанционный инфракрасный нагрев. Покупателям следует запросить у производителя информацию о том, как осуществляется управление системой нагрева по всему стволу и как проверяется стабильность температуры в процессе непрерывного производства.
Экструзионная фильера распределяет расплавленный материал по требуемой ширине листа. Если поток несбалансирован, один участок может получить больше материала, чем другой. Это может привести к неравномерной толщине, нестабильности кромок или различиям в поверхности листа.
В экструзии широких листов обычно используется фильера типа «вешалка для одежды», поскольку ее конструкция с каналами для потока помогает равномерно распределять расплав по всей ширине фильеры. Однако фильера все равно должна быть спроектирована с учетом конкретного материала, ширины, диапазона толщины и условий производства.
Покупателям следует поинтересоваться, имеет ли матрица регулируемые кромки, как обрабатывается канал подачи материала и какие методы используются для проверки равномерности толщины. Поставщик также должен объяснить, как осуществляется регулировка матрицы во время ввода в эксплуатацию и планового производства.
Не стоит полагаться только на утверждение о том, что штамп изготовлен с высокой точностью. При наличии запрашивайте соответствующие чертежи, технические характеристики и результаты испытаний.
После экструзии горячий лист проходит через секцию каландрирования. Валки помогают придать листу форму, контролировать толщину и обеспечить требуемое состояние поверхности. Поэтому выравнивание валков и качество поверхности имеют важное значение для конечного продукта.
Если зазор между роликами неравномерный по всей рабочей ширине, лист может стать толще с одной стороны и тоньше с другой. Неправильная центровка также может способствовать неравномерному давлению, появлению царапин на поверхности или нестабильному движению листа.
В сравнение оборудования включена конфигурация с пятивалковым каландром. Покупателям следует проверить расположение валков, точность обработки, качество поверхности, способ регулировки, жесткость рамы и систему контроля температуры. Каландр следует выбирать в соответствии с требуемой шириной и толщиной листа, а не только по количеству валков.
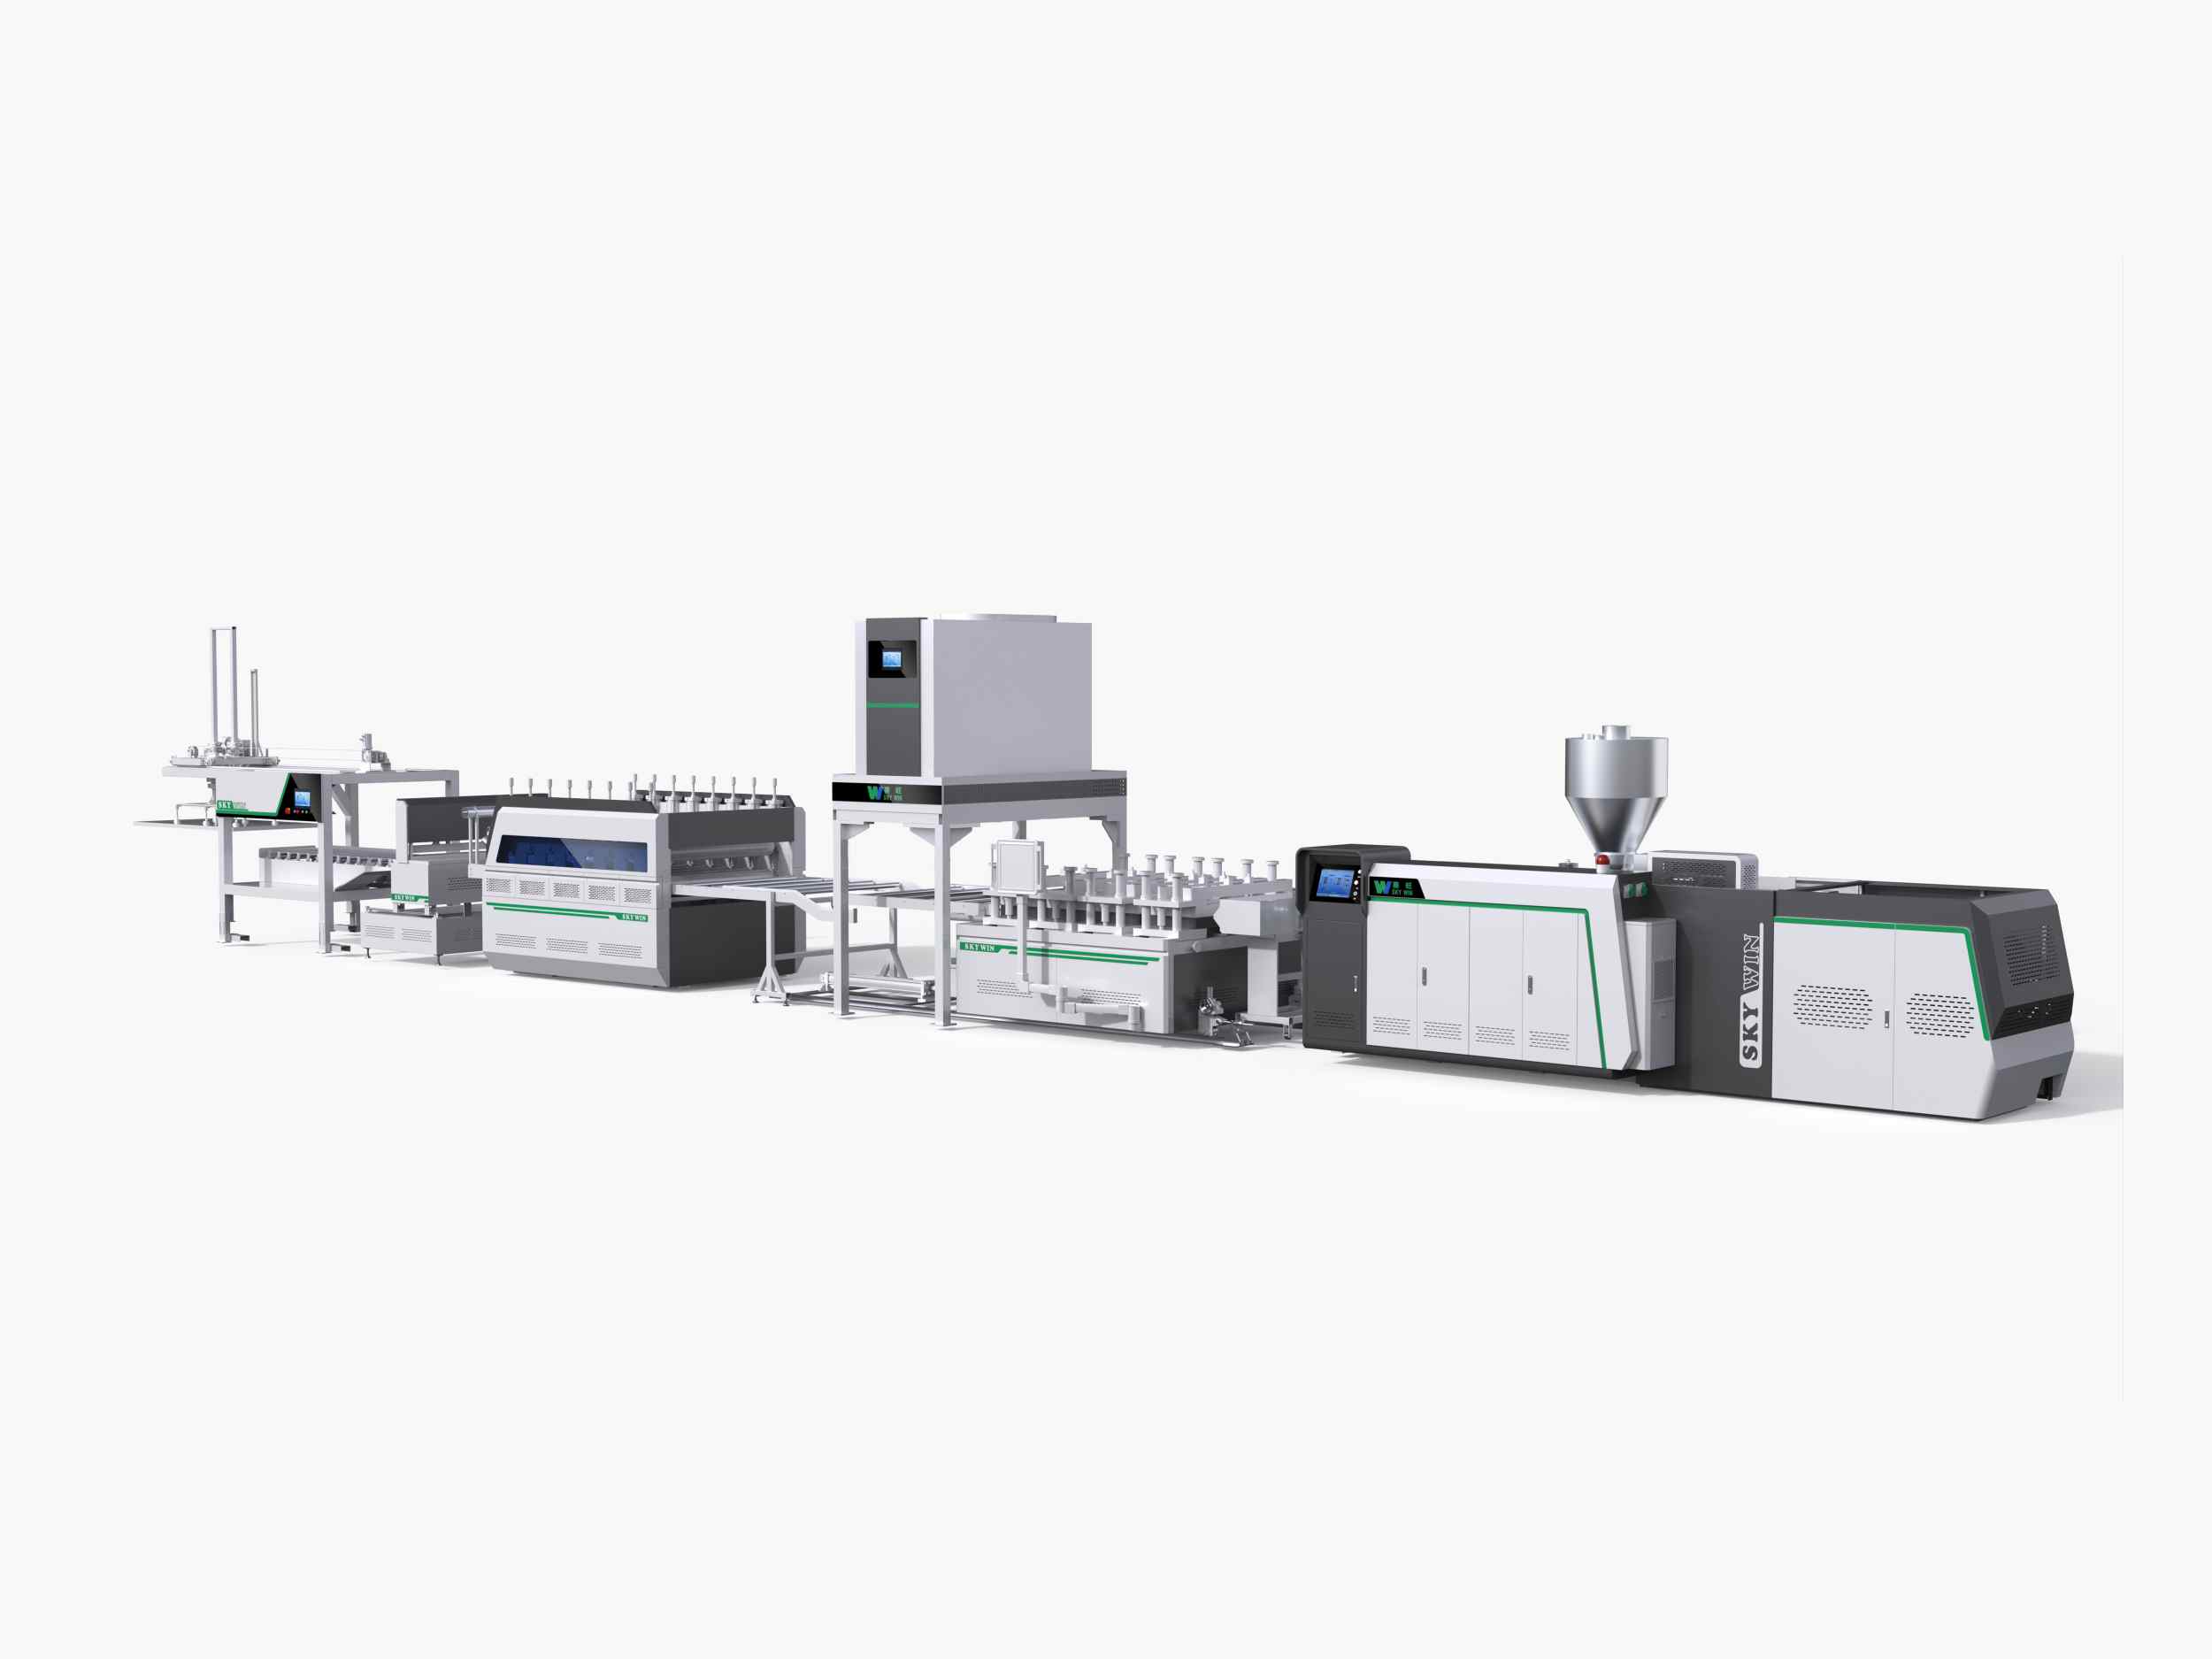
В напольных покрытиях SPC часто используется декоративная пленка и прозрачный износостойкий слой. В процессе ламинирования пленка и лист должны пройти контролируемый процесс нагрева и прессования. Если температура, натяжение или давление не соответствуют требованиям, на готовой поверхности могут появиться пузырьки, складки, слабое сцепление или проблемы с выравниванием.
Валики предварительного нагрева помогают подготовить лист или пленку к процессу ламинирования. Соответствующие настройки зависят от структуры материала и толщины износостойкого слоя. Покупателям следует уточнить, можно ли отрегулировать систему предварительного нагрева в соответствии с производимой ими продукцией.
Также важно проверить систему направляющих пленки. Двухкамерная система визуального выравнивания с сервоуправлением может помочь контролировать положение пленки и поддерживать автоматическую коррекцию. Однако фактическую точность совмещения следует проверять в предполагаемых производственных условиях. Качество пленки, стабильность листа, скорость линии и настройки оператора — все это может влиять на результат.
После того как лист сформирован и склеен, секция охлаждения помогает стабилизировать его размеры перед резкой. Если охлаждение недостаточное или неравномерное, лист может продолжать менять форму после выхода из секции каландрирования.
Скорость линии и мощность системы охлаждения необходимо учитывать совместно. Увеличение скорости без соответствия системе охлаждения может повлиять на стабильность размеров. С другой стороны, неоправданно медленная линия может снизить эффективность производства.
Покупателям следует поинтересоваться конфигурацией системы охлаждения, методами регулирования температуры и расхода воды, а также соответствием длины охлаждающей линии планируемой толщине листа и скорости производства. Полное тестирование в процессе производства будет более полезным, чем сравнение охлаждающего оборудования только по длине.
Перед приемкой производственной линии покупатели должны подготовить план практических испытаний. В испытаниях следует использовать предполагаемую рецептуру сырья и репрезентативные размеры изделия. Это облегчит определение того, соответствует ли оборудование реальным производственным требованиям.
Результаты испытаний следует зафиксировать вместе с составом материала, размерами листа и рабочими настройками. Это обеспечит как покупателю, так и поставщику четкую информацию для ввода в эксплуатацию и дальнейшего производства.
Для заводов, сравнивающих различные типы оборудования, Линия экструзии базовых материалов для напольных покрытий из ПВХ и ДПК Это еще одна категория оборудования, которую стоит рассмотреть, если планируемый ассортимент продукции включает в себя не только листы для напольных покрытий SPC.
Качество листового материала для напольных покрытий SPC является результатом нескольких взаимосвязанных процессов. Точность подачи обеспечивает однородность материала, контроль температуры способствует стабильной пластификации, матрица распределяет расплав, а каландровый цех контролирует размеры листа и состояние поверхности. Затем ламинирование и охлаждение влияют на внешний вид и стабильность готового листа.
По этой причине покупателям оборудования следует сравнивать всю линейку и запрашивать техническое обсуждение, основанное на их фактической продукции. Компания SKY WIN предлагает оборудование для экструзии SPC и WPC напольных покрытий, и покупатели могут ознакомиться с ним. доступный ассортимент экструзионных машин для напольных покрытий при планировании нового производственного проекта.
Точность подачи, контроль температуры, конструкция шнека и матрицы, выравнивание каландровых валков, настройки ламинирования и мощность охлаждения — все это влияет на качество листового материала. Эти факторы следует оценивать в рамках всей производственной линии.
Нет. Точная подача материала может помочь поддерживать его постоянный запас, но толщина листа также зависит от распределения расплава, регулировки матрицы, выравнивания каландровых валков, скорости линии и условий охлаждения.
Форма для раскроя, напоминающая вешалку для одежды, предназначена для распределения расплавленного материала по широкому отверстию. Ее конструкция с каналами для потока обеспечивает более сбалансированное распределение расплава, но форма все равно должна соответствовать материалу, ширине листа, толщине и производственным условиям.
Возможные причины включают неподходящую температуру предварительного нагрева, неправильное давление, нестабильное натяжение пленки, загрязнение поверхности или непостоянное движение листа. Фактическую причину следует определить, проверив одновременно параметры материала и ламинирования.
Запросите проведение производственных испытаний с использованием заданной формулы и размеров изделия. Измерьте толщину и ширину листа в нескольких точках, проверьте качество поверхности, проверьте выравнивание пленки и запишите настройки оборудования во время непрерывной работы.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :