оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
При выборе экструзионной линии необходимо учитывать соответствие материала и профиля, конфигурацию экструдера, производительность, энергоэффективность, автоматизацию, стабильность производства, возможности поставщика и рентабельность инвестиций. ПВХ-профили для окон и дверейТочность размеров, качество поверхности и устойчивость к атмосферным воздействиям – все это зависит от такого выбора. Для профилей серии 60 и 80 требуются линии разных размеров, поэтому одна спецификация редко охватывает оба варианта. Данная методика предоставляет четкие критерии выбора линии экструзии профилей ПВХ для окон, и вы можете применять ее при оценке и переговорах. Используйте ее для сравнения предложений на равных условиях и для оценки того, как каждая установка экструзии ПВХ будет работать в течение всего срока службы.
Для обеспечения эффективного производства подберите размер экструзионной линии в соответствии с размером вашего самого крупного профиля.
Для получения стабильного смешивания и высокого качества ПВХ-сухого компаунда выбирайте двухшнековый экструдер.
Проверьте энергоэффективность и функции автоматизации, чтобы снизить долгосрочные затраты.
Оценивайте поставщиков по таким критериям, как техническая экспертиза, тестирование и послепродажная поддержка.
Для того чтобы инвестиция была разумной, рассчитайте общую стоимость владения, а не только цену покупки.
Экструзия профиля осуществляется в рамках единого непрерывного процесса. Система подачи дозирует жесткий порошок поливинилхлорида и добавки в экструдер, где шнек плавит, смешивает и сжимает компаунд. Затем фильера формирует из расплава профильное поперечное сечение. Далее вакуумные калибровочные столы удерживают мягкий экструдат с точными размерами, пока водяное охлаждение обеспечивает его затвердевание. Блоки протяжки и резки тянут профиль с синхронизированной скоростью и нарезают его на нужную длину. ПЛК и ЧМИ-интерфейс обеспечивают согласованную работу всех блоков, что гарантирует повторяемость температур, скоростей и сигналов тревоги.
Выбор пластикового материала — это первый и самый важный фактор. Качество сырья определяет максимальное качество конечного ПВХ-профиля еще до начала экструзии. Хорошо подобранная экструзионная машина для ПВХ-профилей сохранит это качество; неподходящая — приведет к его ухудшению.

Для получения сухой смеси ПВХ необходимы контролируемое пластифицирование, стабильное перемешивание и тщательный контроль температуры, чтобы минимизировать риск деградации. По этой причине большинство линий экструзии профилей из ПВХ используют конический двухшнековый экструдер или двухшнековую конструкцию с параллельными шнеками. Двухшнековый экструдер перемещает материал методом объемного вытеснения, интенсивно перемешивает и хорошо работает с порошкообразным сырьем. Каждый двухшнековый экструдер также обеспечивает узкое распределение времени пребывания материала, что способствует стабильному качеству.
Одношнековый экструдер по-прежнему подходит для чистых, сухих, предварительно компаундированных материалов, которые в основном нуждаются в плавлении и формовании. Он обходится дешевле на начальном этапе и проще в обслуживании. Выбирайте экструдер в зависимости от сложности компаунда и профиля, а не от модных тенденций.
Размер линии зависит от размера профиля. Для оконных профилей 60-й и 80-й серий требуются линии разного размера, поэтому перед сравнением предложений убедитесь в совместимости. Двухрядные или многорядные конфигурации увеличивают производительность одного экструдера, что подходит для стандартной линии по производству оконных профилей с большими объемами одного семейства.
Автоматизация теперь определяет подход к оценке новых производственных линий. Интеллектуальные экструзионные платформы дополняют существующие датчики, ПЛК и системы автоматизации анализом данных и возможностями подключения. Согласно прогнозам отрасли, к 2028 году примерно 40% новых экструзионных линий, поставляемых по всему миру, будут включать цифровой мониторинг или оптимизацию. Встроенные датчики промышленного интернета вещей (IIoT) отслеживают температуру, давление, вибрацию и производительность в режиме реального времени. Пользователи, полностью внедрившие системы, сообщают об увеличении общей эффективности оборудования на 10–20% и сокращении брака на 30–50%.
| Тренд | Что оно предоставляет |
|---|---|
| Цифровые двойники | Имитируйте изменения в технологическом процессе и обучайте персонал, не останавливая производство. |
| Машинное зрение | 100% охват контроля на полной скорости линии. |
| Прогнозируемое техническое обслуживание | Прогнозируемые отказы подшипников, редукторов и нагревателей на ближайшие дни и недели. |
| Оптимизация процессов с использованием ИИ | Регулируйте скорость вращения шнека и температурные зоны для поддержания высокого качества при одновременном снижении энергопотребления и отходов. |
В североамериканском секторе экструзии ПВХ-профилей роботизированная автоматизация повышает эффективность обработки материалов, погрузки и контроля качества. Прогнозируется, что внедрение цифровых двойников будет расти со среднегодовым темпом роста более 35% до 2030 года.
Сегодня покупатели рассматривают энергопотребление как ключевой параметр, а не как второстепенный. Типичный эталонный диапазон составляет 0,32–0,38 кВт/кг, и чем ниже, тем лучше. Снижение с 0,38 до 0,32 кВт/кг позволяет сэкономить около 13 200 долларов в год при весе 2 миллиона фунтов и цене 0,11 доллара за кВт·ч. Комбинированные модернизации оборудования, такие как индукционный нагрев и замкнутая система охлаждения, снижают потребление ниже 0,25 кВт·ч/кг. Индукционный нагрев заменяет керамические ленты и сокращает время нагрева на 30%.
Стабильность пластификации имеет не меньшее значение. Строительные нормы для экологичного строительства, такие как LEED v4.1 и Директива ЕС об энергетической эффективности зданий, ужесточают требования к производителям в отношении энергоэффективности и переработки отходов. Точная калибровка и охлаждение многокамерных профилей обеспечивают постоянство толщины стенок и геометрии перемычек, что защищает заявленный коэффициент теплопередачи (U-фактор). Запросите у поставщиков данные об энергопотреблении для аналогичных партий ПВХ-профилей для окон и проверьте стабильность пластификации во время испытаний.
Начните с объема производства и ассортимента профилей. Эти два показателя определяют размер линии еще до того, как в дело вступает цена. Типичные линии экструзии ПВХ-профилей для окон обеспечивают производительность от 150 до 500 кг/ч, а в таблице ниже показано, как мощность двигателя влияет на производительность.
| Конфигурация экструдера | Мощность двигателя | Типичная производительность (кг/ч) |
|---|---|---|
| Конический двухшнековый (малый) | 22 кВт | 100–150 |
| Конический двухвинтовой шнек (средний) | 37 кВт | 180–250 |
| Конический двухшнековый (большой) | 55 кВт | 300–400 |
| Параллельный двухвинтовой движитель (YF240A) | 75 кВт | 400–500 |
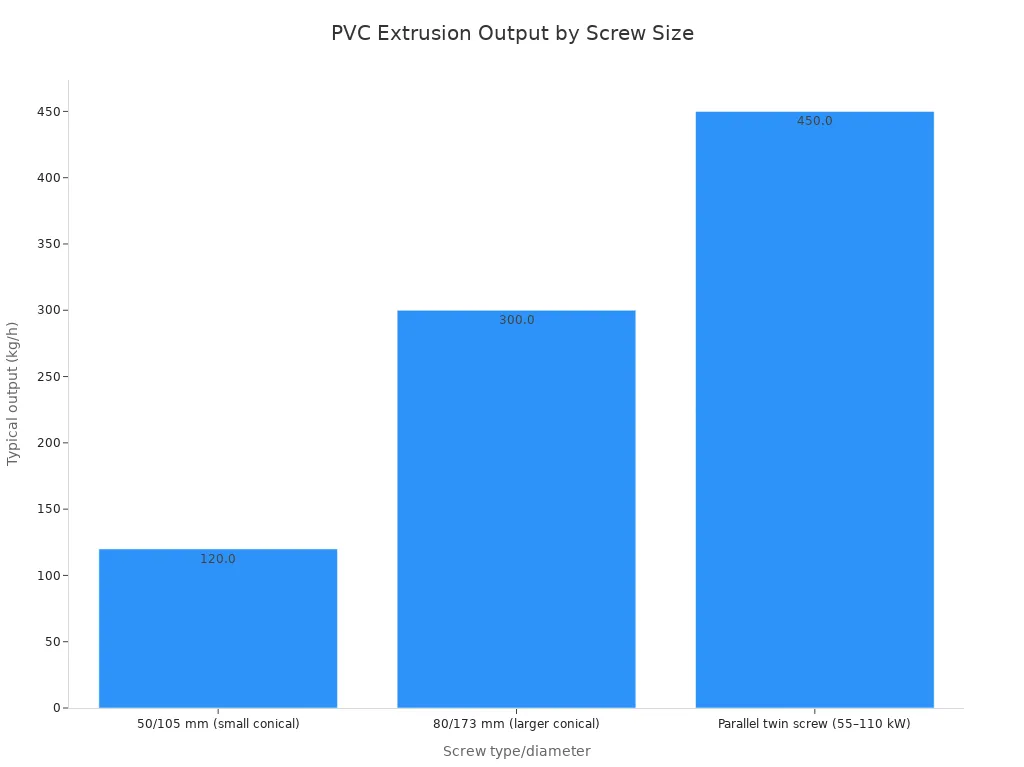
Серия профилей устанавливает второе ограничение. Профиль серии 60 работает на экструдере и вакуумном столе меньшего размера. Для профиля серии 80 требуется экструдер большей производительности, а для профиля серии 88 используется та же линия, но с заменой пресс-формы. Размеры и транспортировка на последующих этапах должны точно соответствовать производительности экструдера. При выборе экструзионной линии сопоставляйте размер рамы с самым тяжелым профилем, а не с самым легким.
Наряду с производительностью, в критерии выбора следует включить гибкость конструкции, автоматизацию и низкое энергопотребление. Хорошо интегрированная платформа управления использует современные технологии ПЛК и ЧМИ с интегрированным управлением приводом и температурой. Интеллектуальное управление температурой поддерживает стабильные условия процесса, а автоматическая регулировка параметров обеспечивает неизменно высокое качество. Цветовая индикация состояния и защита при запуске снижают вероятность ошибок оператора и ускоряют диагностику.
Энергоэффективность заслуживает такого же пристального внимания. Частотно-регулируемые приводы согласовывают мощность двигателя с нагрузкой, а изолированные литые алюминиевые цилиндрические нагреватели удерживают тепло во время пластификации. Подбор размера машины в соответствии с целевой производительностью позволяет избежать потерь, связанных с использованием привода чрезмерной мощности. Запросите данные об измеренном потреблении при аналогичной экструзионной обработке ПВХ-профилей.
Интеграция систем управления связывает эти элементы воедино. Мониторинг работы линии в режиме реального времени позволяет одному оператору следить за температурой, скоростью и сигналами тревоги на одном экране. Такая прозрачность обеспечивает стабильную целевую производительность в течение всех смен и сокращает время переналадки на линии по производству пластиковых профилей.
Стабильная пластификация начинается до шнека. Для предотвращения перебоев и дефектов необходим постоянный поток материала в экструдер. Стабильная скорость подачи поддерживает равномерное давление расплава, а равномерное давление расплава обеспечивает заданную толщину стенки.
Контроль температуры обеспечивает стабильность на протяжении всего процесса формования в цилиндре и матрице. Поддержание оптимальной температуры во всех зонах предотвращает деградацию материала и защищает качество продукции. Затем секция калибровки и охлаждения определяет, насколько хорошо профиль сохраняет свою форму. Скорость охлаждения определяет внутреннее напряжение, стабильность размеров и качество поверхности. Слишком быстрое охлаждение вызывает внутреннее напряжение, а слишком медленное охлаждение ухудшает производительность и контроль геометрии. Сразу после матрицы профили попадают в водяную ванну или распылительную камеру. Быстрое и равномерное охлаждение сохраняет форму, а вакуумная калибровка обеспечивает точные размеры, предотвращая деформацию. Ваши калибровочные столы для вакуумной обработки должны совпадать с матрицей и тянущим устройством, а правильно установленный калибровочный стол предотвращает появление усадочных раковин, возникающих при неравномерной вакуумной откачке.

Виброгашение дополняет картину. Профили из ПВХ, полученные методом экструзии, гасят вибрации и снижают уровень шума по сравнению с металлическими компонентами, что способствует созданию более стабильной и тихой рабочей среды. Установите экструдер на виброизолирующие подушки и синхронизируйте тягу, чтобы избежать следов вибрации на поверхности.
| Функция повышения эффективности | Как это работает | Там, где это лучше всего подходит |
|---|---|---|
| Быстрая смена пресс-форм | Быстросъемные зажимные устройства и модульные калибровочные столы позволяют техникам быстро менять штамповочные головки и калибровочные формы, а также оперативно перенастраивать водяные и вакуумные соединения. | Производство оконных систем с частыми изменениями формы в зависимости от разнообразия заказов. |
| Соэкструзия | Меньший по размеру вторичный экструдер наносит тонкий внешний слой из ASA или PMMA поверх базового ПВХ для обеспечения устойчивости к УФ-излучению и сохранения цвета в процессе работы. | Цветные, устойчивые к погодным условиям рамы, в которых поточная обработка заменяет отдельное ламинирование. |
| Сокращение отходов | При запуске линии быстро стабилизируются, а встроенные дробилки измельчают древесные отходы и возвращают их в систему смешивания. | Высокотехнологичные производственные линии и продуманная планировка заводов позволяют сократить потери сырья. |
Автоматизация усиливает каждую функцию. Центральный ПЛК с сенсорным экраном, контролирующий давление расплава, температуру в зонах и крутящий момент двигателя, а также хранилище рецептов, исключает ручную настройку и минимизирует брак при запуске. Высококачественные инверторы позволяют двигателям потреблять только ту мощность, которая необходима нагрузке, а керамические теплоизоляционные нагревательные элементы снижают потери тепла. Хорошо подобранная машина для производства профилей из ПВХ сочетает эти элементы управления с двухшнековым экструдером, рассчитанным на самый тяжелый профиль, поэтому ваша линия экструзии профилей работает со стабильной целевой скоростью.
Оценивайте поставщика по трем параметрам: глубина инженерных разработок, дисциплина тестирования и поддержка после поставки. Спросите, разрабатывает ли поставщик кристаллы собственными силами и проводит ли моделирование потока в многокамерных поперечных сечениях. Некачественная конструкция кристалла проявляется позже в виде неравномерности толщины стенок, деформации и дефектов поверхности. Подтвердите также перечень компонентов. Двигатели Siemens, инверторы ABB, регуляторы температуры Omron и контакторы Schneider снижают риск электрических отказов и упрощают поиск запасных частей на местном уровне.
| Зона оценки | Ключевые критерии |
|---|---|
| Техническая экспертиза | Собственная разработка кристаллов, моделирование потока, реалистичные показатели выходной мощности. |
| Возможности тестирования | Минимальный уровень сертификации ISO 9001:2015, сертификат CE для европейских покупателей, отчеты SGS, компоненты, сертифицированные UL. |
| Послепродажная поддержка | Запасные части отгружаются в течение 48–72 часов, осуществляется ввод в эксплуатацию и обучение персонала на месте. |
К заявленной производительности следует относиться с осторожностью. Линия, рассчитанная на 150 кг/ч, обычно поддерживает 80–85% от этого показателя, поэтому указывайте производительность выше вашей целевой производительности. SKY WIN В качестве нейтрального критерия здесь служит следующее: более 20 лет работы с 2004 года, более 1500 клиентов, 43 страны, сертификация ISO 9001/CE/UL/SABER, более 40 инженеров по исследованиям и разработкам, а также ввод в эксплуатацию и обучение на месте. Оцените каждое предложение, сопоставив его с аналогичными доказательствами.
Цена — это лишь малая часть истории. Обосновывайте целесообразность своего бизнеса, опираясь на товарные килограммы, а не на заявленные характеристики:
товарная производительность кг/год = номинальная производительность кг/ч × часы работы × время безотказной работы × выход продукции
Линия производительностью 500 кг/ч при 75% времени безотказной работы и 94% выходе продукции производит гораздо меньше товарного материала, чем предполагает ее номинальная производительность. Перед подписанием договора необходимо смоделировать реалистичные условия переналадки, технического обслуживания и спроса.
Затем суммируйте все затраты. Капитальные затраты включают в себя оборудование, инструменты, смеситель, чиллер, компрессор, водоподготовку, распределение электроэнергии, транспортировку, пошлины, монтаж, обучение, подготовку площадки и первоначальные запасные части. Эксплуатационные затраты включают в себя энергию, рабочую силу, техническое обслуживание, брак, потери при переналадке и финансирование. Сравните предложения по общей стоимости за килограмм товарной продукции. Самая низкая закупочная цена может оказаться высокой из-за нестабильности размеров и возвратов, или из-за необходимости приобретения специализированных деталей, что приводит к многонедельным простоям.
Энергопотребление заслуживает отдельной строки в модели. Умножьте указанное значение кВт/кг на годовой объем потребления и ваш местный тариф на электроэнергию. При потреблении двух миллионов фунтов в год и цене 0,11 долл./кВтч переход от 0,38 кВт/кг к 0,32 кВт/кг позволит сэкономить около 13 200 долларов в год — почти 200 000 долларов за 15-летний срок службы оборудования. Эта цифра может превышать разницу в цене между базовым и премиальным экструдером.
Экономия от автоматизации лишь усугубляет ситуацию. Одна основная линия, работающая 6000 часов в год, обеспечивает увеличение чистой производительности на 15%, на одного оператора меньше в смену при накладной ставке 30 долларов в час в три смены (примерно 270 000 долларов в год), плюс сокращение брака на 3% и экономия энергии около 18 000 долларов, что обычно окупается за 18-24 месяца. Подтвердите это утверждение собственными данными: подсчитайте количество переработанного сырья за последние три месяца, засеките время фактической смены профиля и рассчитайте оба показателя на годовой основе. Решение о покупке линии экструзии ПВХ-профилей, принятое с учетом всех факторов, основывается на этих расчетах, а не на коммерческом предложении.
Выбор экструзионной линии — это структурированный компромисс между соответствием материала, производительностью, эффективностью, стабильностью, автоматизацией и возможностями поставщика. Ни один отдельный параметр не является определяющим. Сопоставьте свой диапазон профилей и целевые показатели производительности с каждым из этих факторов, а затем рассчитайте размер линии таким образом, чтобы пиковая нагрузка не превышала номинальный предел. Проверьте каждого поставщика с помощью заводских приемочных испытаний с использованием ваших собственных пресс-форм и компаунда, а также проверьте отзывы существующих пользователей. Рассматривайте документацию, ввод в эксплуатацию и обучение как договорные обязательства. Сопоставьте цену с общей стоимостью владения на протяжении всего срока службы вашей линии по производству ПВХ-профилей. Именно эти расчеты, а не коммерческие предложения, показывают, насколько целесообразны инвестиции в экструзионную линию.
Подберите размер рамы в соответствии с самым тяжелым профилем. Профиль серии 60 работает на меньшем экструдере и калибровочном столе. Профиль серии 80 требует большей производительности, а для серии 88 эта линия используется совместно со сменой пресс-формы. Перед сравнением предложений убедитесь в соответствии размеров.
Типичные линии обеспечивают производительность от 150 до 500 кг/ч в зависимости от конфигурации шнека и мощности двигателя. К заявленной производительности следует относиться с осторожностью. Линия с номинальной производительностью 150 кг/ч обычно обеспечивает 80–85% от этого показателя, поэтому указывайте производительность выше вашей целевой производительности.
Проведите заводские приемочные испытания с использованием собственного компаунда и форм. Отслеживайте давление расплава, толщину стенок и качество поверхности в течение всей смены. Запросите измеренные данные по энергоемкости в диапазоне 0,32–0,38 кВт/кг для аналогичного цикла производства. Стабильная пластификация проявляется в постоянных размерах.
Обратите внимание на ввод в эксплуатацию на месте, практическое обучение операторов и доставку запасных частей в течение 48–72 часов. Проверьте также квалификацию. Компания SKY WIN предлагает один ориентир: более 20 лет работы с 2004 года, более 1500 клиентов в 43 странах, а также сертификаты ISO 9001, CE, UL и SABER.
Обосновывайте свою заявку, исходя из товарного веса в килограммах, а не из номинальных параметров. Добавьте к цене покупки затраты на энергию, рабочую силу, техническое обслуживание, брак и потери при переналадке. Сравните предложения по себестоимости за товарный килограмм. Низкая цена может обернуться высокой из-за простоев и возвратов на линии по производству ПВХ-профилей.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :