оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
Инвестиции в высокопроизводительную линию по производству SPC-покрытий — важное решение для производителей напольных покрытий. Линия с заявленной высокой производительностью может выглядеть привлекательно, но фактический результат производства зависит не только от экструдера. Подача материала, экструзия, каландрирование, ламинирование, охлаждение, резка, укладка и производственные коммуникации — все это должно работать согласованно.
Перед выбором поставщика покупатели должны определить свой ассортимент продукции, ожидаемый объем производства, доступные производственные площади, условия труда и планы по расширению производства в будущем. Затем им следует проверить, сможет ли предлагаемая конфигурация оборудования удовлетворить этим требованиям в реальных производственных условиях.
В этом руководстве объясняются основные моменты, которые следует учитывать перед приобретением промышленного оборудования для SPC-покрытия полов, а также способы более эффективного сравнения поставщиков.
Первым шагом является определение типов напольных покрытий, которые завод планирует производить. Листы SPC-покрытий могут различаться по ширине, толщине, структуре, декоративной пленке и требованиям к износостойкому слою. Эти различия влияют на конфигурацию оборудования и достигаемую скорость производства.
Перед запросом коммерческого предложения подготовьте основные технические характеристики продукции:
Эти сведения помогают поставщику порекомендовать подходящий вариант. Линия экструзии листов ПВХ для напольного покрытия SPC вместо того, чтобы предлагать универсальную конфигурацию, которая может не соответствовать фактическому производственному плану завода.
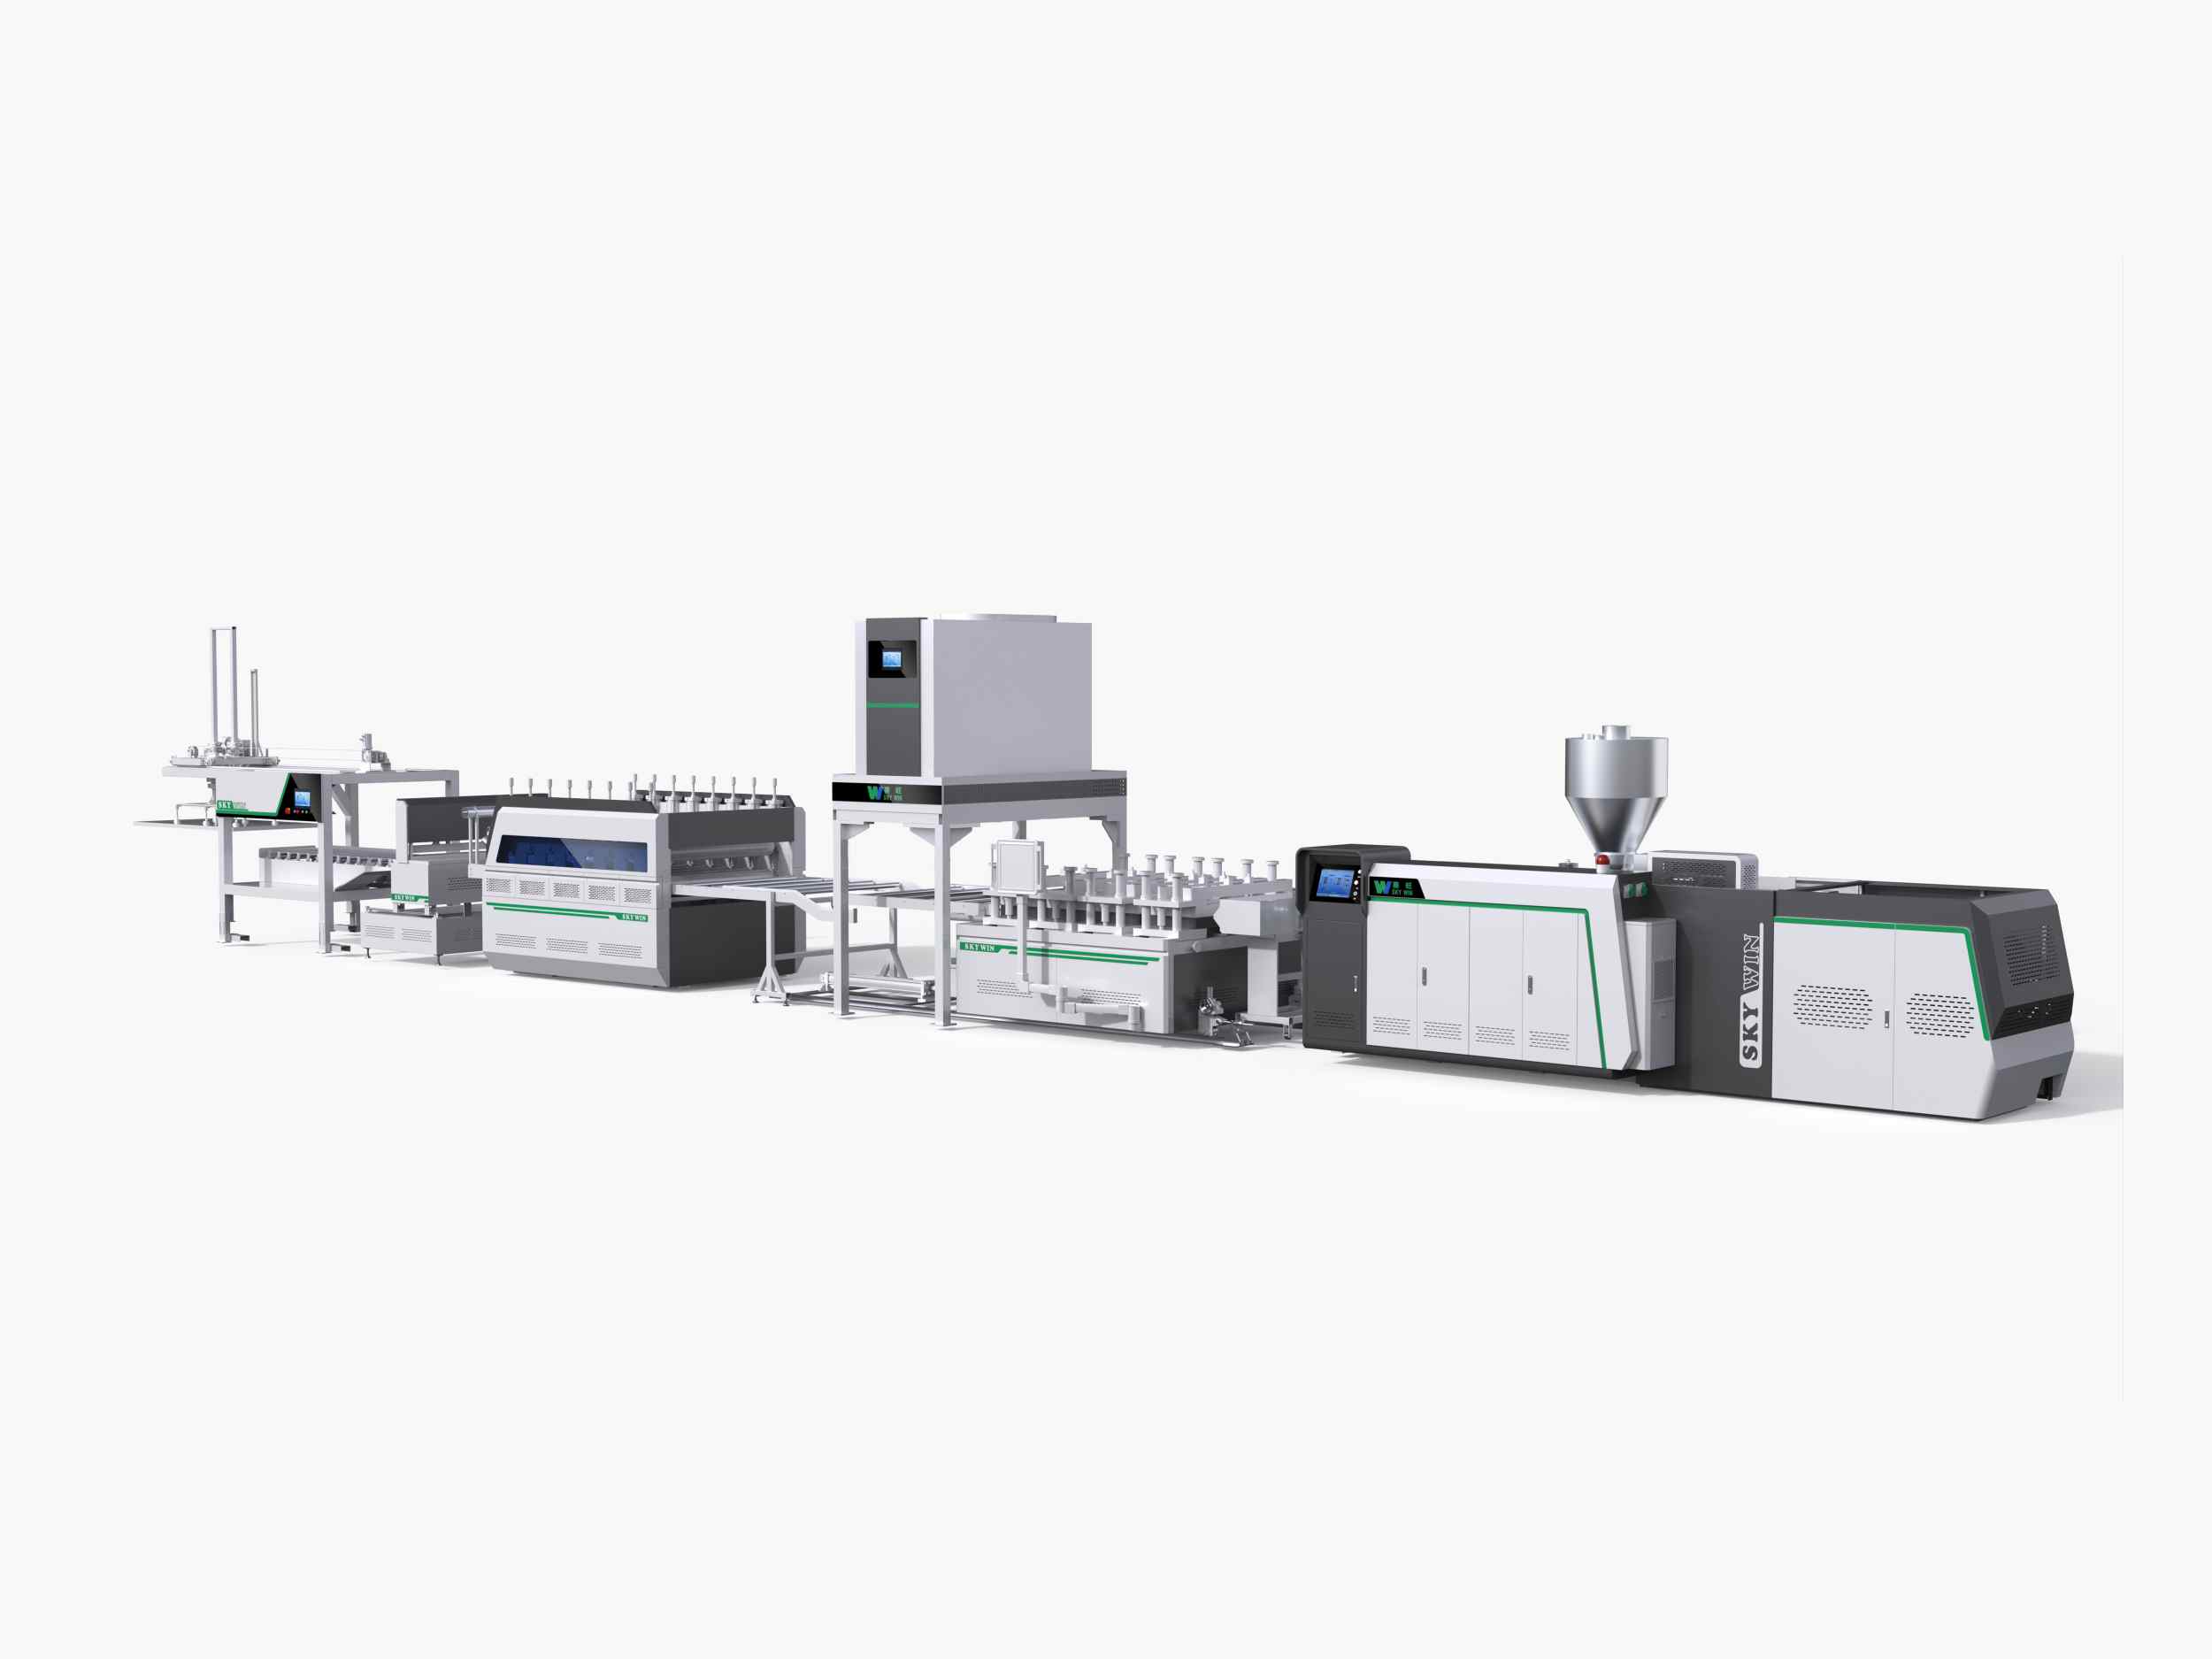
Производительность — одна из важнейших характеристик при покупке линии по производству SPC-покрытий. Однако показатель производительности полезен только в том случае, если условия испытаний четко определены.
Фактический объем производства может варьироваться в зависимости от ширины листа, толщины, состава материала, содержания карбоната кальция, конфигурации шнека, скорости линии и производительности последующего оборудования. Производительность станка может быть выше при использовании одних и тех же характеристик продукции, чем при использовании других.
При сравнении заявленных мощностей запросите у поставщика следующую информацию:
Не следует напрямую сравнивать прогнозируемую суточную производительность одной конфигурации с почасовой производительностью другой. Попросите производителя объяснить расчеты и подтвердить ожидаемый объем производства продукции, которую вы планируете выпускать.
Экструдер является ядром производственной линии по изготовлению SPC-покрытий, но его производительность зависит от окружающих его систем подачи и транспортировки. Стабильная подача помогает поддерживать постоянный поток материала, а шнек и цилиндр определяют способ транспортировки и пластификации компаунда.
Покупателям следует проверить конструкцию подающего шнека, способ регулировки, материалы шнека и цилиндра, а также совместимость с предполагаемым составом SPC. Также следует проверить конструкцию корпуса редуктора, обработку зубчатых передач, грузоподъемность, смазку и доступ для технического обслуживания.
В представленном для данного проекта сравнении оборудования указан высокопрочный чугун QT500 для корпуса редуктора и распределительной коробки. Покупателям следует запросить подробную техническую спецификацию и убедиться, что выбранный редуктор соответствует двигателю и ожидаемой рабочей нагрузке.
Контроль температуры имеет решающее значение при обработке компаундов SPC. Система нагрева должна поддерживать подходящие условия во всех зонах обработки, а фильера должна равномерно распределять расплав по требуемой ширине листа.
В сравнительной конфигурации оборудования указаны дистанционный инфракрасный нагрев и штамп для вешалок. Эти моменты полезно изучить, но покупателям также следует поинтересоваться, как регулируются температурные зоны, как спроектирован канал подачи материала в штамп и как операторы вносят корректировки во время производства.
В случае широкого листа SPC неравномерное распределение расплава может привести к различиям в толщине или нестабильности краев. Поэтому при проведении производственных испытаний следует проводить измерения в нескольких точках по всей ширине листа.
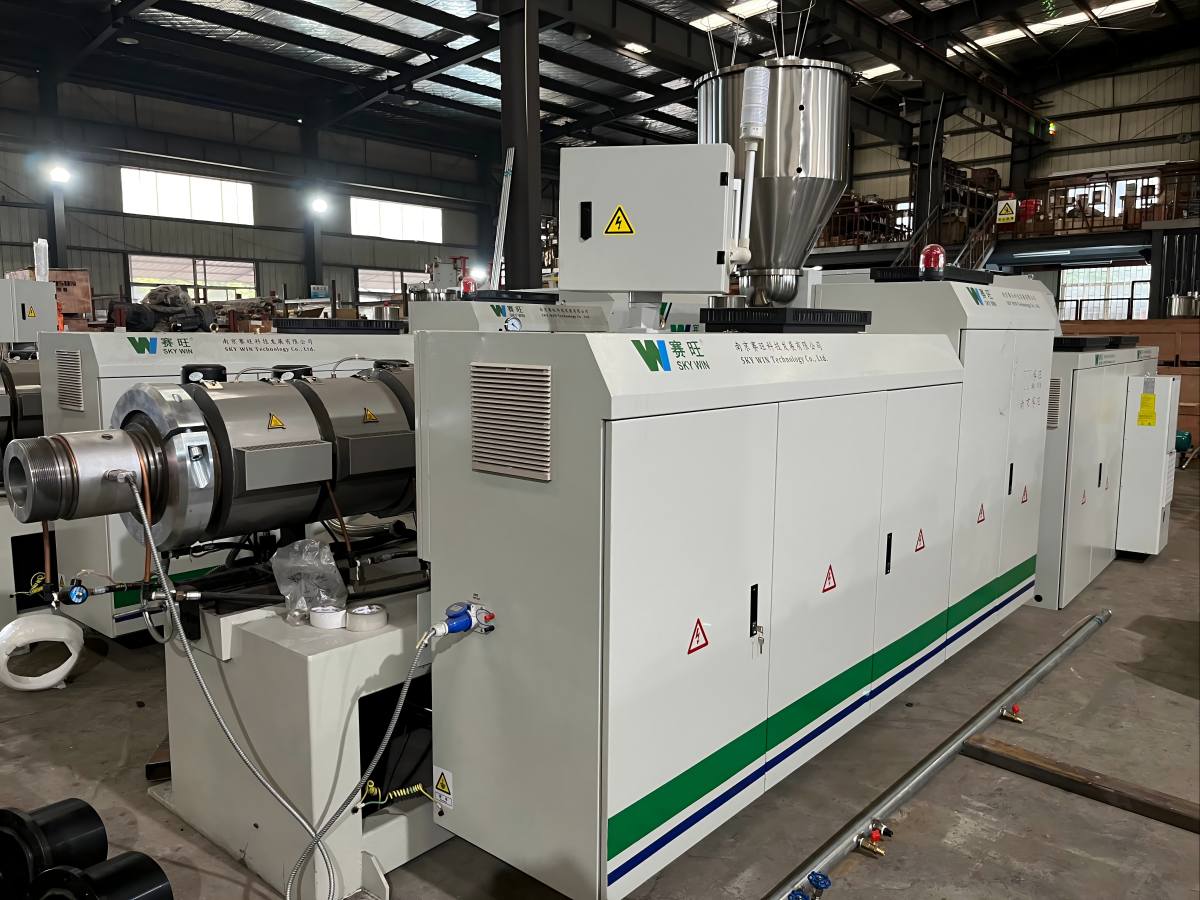
Секция каландрирования контролирует состояние листа после выхода из матрицы. На толщину и качество поверхности влияют выравнивание валков, качество поверхности, контроль температуры и жесткость рамы. В сравнении оборудования указан пятивалковый каландр, но покупателям следует уточнить фактическое расположение валков и технические характеристики предлагаемой линии.
Если для готового напольного покрытия требуется декоративная пленка и износостойкий слой, необходимо также тщательно проверить секцию ламинирования. Убедитесь, что линия включает в себя ролики предварительного нагрева, направляющие для пленки, регулировку давления и подходящую систему выравнивания.
Система визуального выравнивания с двумя камерами и сервоуправлением может помочь контролировать положение пленки. Однако покупатели не должны рассматривать заявленный допуск на выравнивание как гарантированный результат производства без проведения испытаний. Попросите поставщика продемонстрировать работу системы, используя предполагаемые характеристики пленки и листа.
Высокопроизводительный экструдер не сможет реализовать весь свой производственный потенциал, если оборудование, расположенное ниже по потоку, станет узким местом. Охлаждение, резка и укладка должны обеспечивать обработку листа на выходе из вышестоящих секций.
Покупателям следует проверить мощность системы охлаждения, скорость транспортировки, метод резки, цикл резки и способ укладки. Если режущий станок не справляется с нагрузкой на линию, производство может замедлиться или остановиться. При неправильной координации укладки готовые листы могут накапливаться и требовать дополнительной ручной обработки.
В сравнение оборудования в качестве дополнительных опций входят высокоскоростная пневматическая резка и роботизированная укладка. Уточните, включены ли эти устройства в коммерческое предложение, какие размеры продукции они поддерживают и как их рабочая скорость соответствует экструзионной линии.
Автоматизация влияет на стабильность работы, контроль производства и объем необходимого ручного вмешательства. Покупатели должны понимать, какие процессы контролируются автоматически, а какие по-прежнему требуют корректировки со стороны оператора.
В списке оборудования для сравнения представлены варианты ПЛК Siemens или Delta, а также преобразователи частоты ABB или Delta. Точные марки и модели следует уточнить в техническом предложении. Также полезно проверить интерфейс управления, функции сигнализации, хранение параметров, блокировки безопасности и поддержку в устранении неполадок.
Попросите поставщика объяснить, как операторы управляют подачей, температурой, скоростью вращения шнека, каландрированием, резкой и укладкой материалов с помощью системы управления. Четкий алгоритм работы может сократить время обучения и упростить управление ежедневным производством.
Перед заказом высокопроизводительной линии по производству SPC-покрытий убедитесь, что завод сможет разместить все необходимое оборудование. Требуемое пространство включает в себя не только основную экструзионную машину, но и зоны подготовки материала, подачи, каландрирования, ламинирования, охлаждения, резки, штабелирования и обработки готовой продукции.
Электропитание — еще один важный момент. Необходимо уточнить общую установленную мощность, нормальную рабочую мощность (если таковая имеется), требуемое напряжение и частоту, а также электрическую нагрузку вспомогательного оборудования. Завод также должен подготовить необходимые системы охлаждения, вентиляции, сжатого воздуха и хранения материалов в соответствии с технической документацией поставщика.
Предварительная проверка компоновки перед отгрузкой поможет выявить несоответствия в пространстве и сократить задержки при монтаже. Покупателям следует запросить чертеж компоновки оборудования и подтвердить размеры и требования к доступу для технического обслуживания каждой секции.
Качество оборудования важно, но установка, ввод в эксплуатацию, обучение операторов и поддержка запасными частями также влияют на долгосрочную ценность инвестиций. После установки производственной линии может потребоваться ее корректировка, особенно если завод начинает использовать собственную рецептуру материалов и технические характеристики продукции.
Перед подписанием контракта уточните следующие моменты:
Компания SKY WIN занимается производством экструзионного оборудования для SPC и WPC с 2004 года. Покупатели могут ознакомиться с ее продукцией. Опыт работы над проектами по укладке напольных покрытий из SPC, LVT и WPC. в рамках оценки поставщиков, а также с просьбой предоставить рекомендации, соответствующие предполагаемому продукту и масштабам производства.
Перед принятием окончательного решения покупатели могут использовать следующий контрольный список для сравнения предложений и технических характеристик на равных условиях.
Для покупателей, сравнивающих различные конфигурации машин, Ассортимент продукции SKY WIN Это дает отправную точку для анализа доступного экструзионного оборудования. Окончательная конфигурация должна основываться на технических характеристиках продукции завода и проверенных производственных требованиях.
Начните с определения технических характеристик продукта и требуемого объема производства. Укажите ширину листа, толщину, состав материала, требования к износостойкому слою и объем производства. Эти детали помогут определить подходящую конфигурацию экструдера и последующего оборудования.
Попросите поставщика предоставить результаты испытаний с указанием состава материала, коэффициента наполнителя, ширины листа, толщины, скорости линии и продолжительности испытаний. Уточните, относится ли заявленная производительность к экструдеру или ко всей производственной линии.
Процессы охлаждения, резки и укладки должны идти в ногу с процессом экструзии. Если последующее оборудование не справляется с объемом производства, вся линия может работать на мощности ниже потенциальной производительности экструдера.
Требования зависят от конфигурации трубопровода. Как правило, покупателям необходимо подтвердить наличие электроэнергии, охлаждающей воды, сжатого воздуха, вентиляции, места для хранения материалов и достаточной площади. Подробные требования к инженерным сетям должен предоставить поставщик оборудования.
Перед подписанием договора покупатели должны уточнить условия установки, ввода в эксплуатацию, обучения операторов, наличие запасных частей, гарантийное покрытие, удаленную техническую поддержку и порядок устранения неполадок.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :