оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
Полная линия экструзии пластмасс опирается на четыре категории вспомогательного оборудования: подача и перемещение материала, охлаждение и калибровка, тяга и резка, а также контроль и мониторинг качества. Основной экструдер плавит и проталкивает материал, но сам по себе он не может производить товарную продукцию. Эффективная работа экструзионной машины для пластмасс зависит от этих вспомогательных систем, обеспечивающих точность размеров и надежную производительность от смены к смене. Каждая категория выполняет свою отдельную функцию на линии экструзии пластмасс, и слабость в любой из них может ограничить производительность всего процесса. Вместе эти системы помогают превратить сырую смолу в готовую трубу, профиль, лист или напольное покрытие стабильного качества.
Подающее оборудование подает сухую, точно дозированную смолу в экструдер, обеспечивая стабильное качество.
Оборудование для охлаждения и калибровки помогает закрепить форму и размеры экструдированного изделия.
Тяговые и режущие устройства регулируют скорость, длину и маневренность, обеспечивая стабильную производительность.
Системы управления и мониторинга координируют этапы производства и помогают выявлять дефекты на ранних стадиях.
Для достижения наилучших результатов подберите вспомогательное оборудование в соответствии с требованиями к материалам и продукции.
Каждая экструзионная машина для пластмасс начинается с надежной подачи материала. Вакуумный загрузчик забирает гранулы, измельченный материал или порошок из бункера для хранения в загрузочный бункер машины через закрытый шланг. Программируемые циклы загрузки и выгрузки помогают поддерживать постоянную подачу материала. Такая конструкция уменьшает ручную обработку, ограничивает просыпание и помогает защитить чувствительные к влаге смолы от влажности окружающей среды и пыли. Бункерные сушилки удаляют влагу до того, как смола попадет в шнек, а подходящие устройства для перемешивания в бункере помогают предотвратить образование комков при работе с материалами с низкой насыпной плотностью.
Дозирующие питатели регулируют подачу материала. Гравитационный питатель обеспечивает подачу материала в шнек, а измельчительный питатель помогает поддерживать более стабильную подачу при обработке материалов с различной насыпной плотностью. Гравиметрические питатели обеспечивают более точный контроль: тензодатчики непрерывно измеряют вес материала, а контроллер регулирует скорость подачи для поддержания целевой пропорции. Такая точность помогает поддерживать постоянное процентное содержание добавок на протяжении всего производственного процесса. Дробилки, измельчители и смесители также могут входить в состав оборудования для подготовки материала, что позволяет линии экструзии пластмасс повторно использовать подходящие производственные отходы в контролируемых условиях.
В тех случаях, когда требуется более стабильная подача расплава, между экструдером и фильерой можно установить шестеренчатый насос. Его шестерни объемного действия обеспечивают контролируемый объем расплава при каждом обороте, поэтому производительность можно регулировать скоростью насоса. Такое дозирование помогает уменьшить колебания давления в шнековой секции и поддерживать более стабильное давление на входе в фильеру. Для тонколистовых и профильных изделий, требующих жестких допусков по толщине, этот дополнительный уровень контроля расплава может оказаться полезным.
Шестеренчатые насосы также могут быть полезны при обработке некоторых переработанных или переменных видов сырья, при условии надлежащей подготовки материала и соответствия насоса условиям расплава. Они не являются необходимыми для каждой экструзионной машины для пластмасс. Решение зависит от характеристик материала, требований к производительности и допусков на продукцию. Для производителей напольных покрытий этапы подачи и подготовки материала следует рассматривать наряду с экструдером и последующим оборудованием. SKY WIN's Линия экструзии листов для напольного покрытия SPC/PVC Интегрирует экструзию с оборудованием для последующей обработки, обеспечивая непрерывное производство напольных покрытий.
Нижний участок начинается там, где расплав выходит из фильеры. Вакуумная калибровочная ванна обычно представляет собой горизонтальную заполненную водой установку, используемую для охлаждения и калибровки экструдированного изделия. Вакуумный насос откачивает воздух из калибровочной камеры, создавая разрежение, которое помогает прижимать горячий экструдат к калибровочному инструменту. Три элемента работают вместе: оснастка, которая задает внешние размеры, перепад давления воздуха, который помогает поддерживать форму изделия, и охлаждающая среда, которая отводит тепло. Конструкция ванны должна быть рассчитана на работу в условиях вакуума. Дальнейшее охлаждение путем погружения или распыления помогает стабилизировать конечные размеры.
Этот этап особенно важен для тонкостенных или сложных профилей. Контролируемое разрежение во время охлаждения помогает предотвратить деформацию формирующегося профиля. Воздушные стойки и дополнительные охлаждающие желоба позволяют продлить процесс охлаждения дальше по линии, обеспечивая постепенное затвердевание изделия вместо слишком резкого охлаждения. Необходимая конфигурация зависит от материала, поперечного сечения изделия, скорости линии и мощности охлаждения.
Стабильная температура воды является основой всей системы охлаждения. Промышленные чиллеры циркулируют воду с регулируемой температурой через матрицу, вакуумную калибровочную ванну и охлаждающую ванну. Требуемые температуры подачи и возврата зависят от типа смолы, размеров изделия, скорости производства и конструкции оборудования. Правильно подобранная система охлаждения помогает предотвратить деформацию, улучшить качество поверхности и поддерживать стабильное производство. Нестабильное охлаждение может привести к неравномерной толщине стенок, шероховатости поверхности или изменению размеров, поэтому мощность системы охлаждения должна соответствовать производственным целям.
Для непрерывного охлаждения экструдированных листов, пленок или профилей необходима стабильная температура воды по всей производственной линии.
Калибровочное и калибровочное оборудование также должно соответствовать изделию. Латунные и нержавеющие калибраторы обычно используются для труб различных размеров и производственных требований. Дисковые калибраторы, двухкомпонентные блочные калибраторы и другие специализированные конструкции предназначены для применений с различными диаметрами, толщиной стенок и поперечными сечениями. Например, для медицинских микротрубок могут потребоваться более специализированные решения по калибровке, чем для стандартных промышленных труб. Каждая машина для экструзии пластмасс должна быть сопряжена с подходящим калибровочным комплектом и системой охлаждения. Решения по вакуумной калибровке и калибровке должны приниматься совместно, поскольку система охлаждения и оснастка преследуют одну цель: поддержание точности размеров при производстве труб, профилей и листового металла.
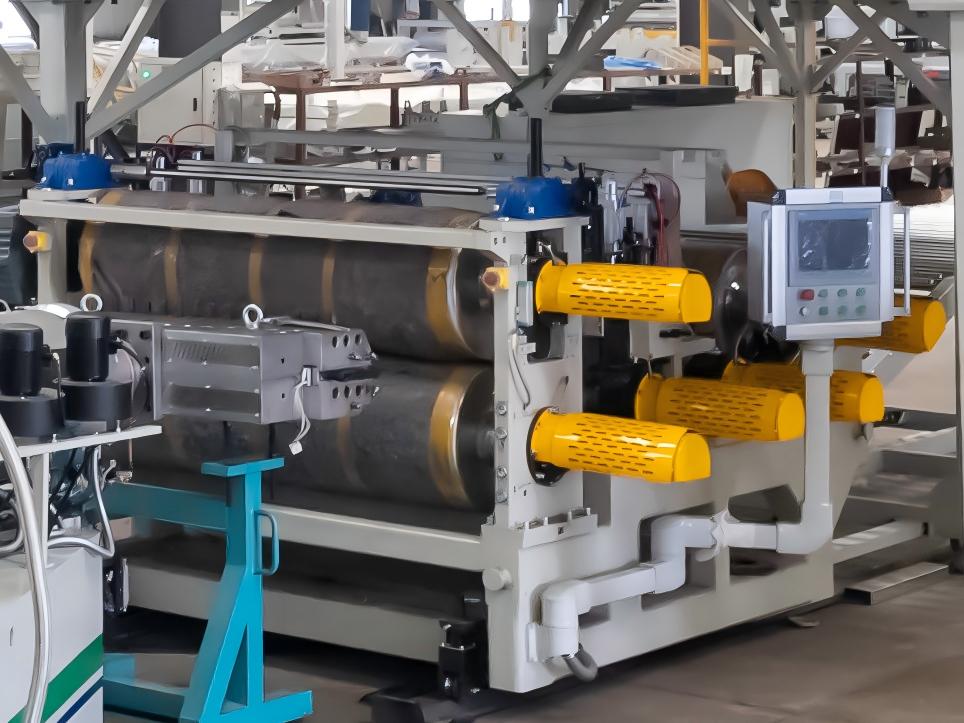
Тяговая машина располагается в нижнем участке конвейера и задает темп для оборудования, расположенного позади нее. Гусеничная тяговая машина захватывает трубу, профиль или лист между движущимися лентами и тянет их с контролируемой скоростью. Подходящая длина тяги и площадь контакта помогают поддерживать стабильное тяговое усилие. Усовершенствованные тяговые системы разработаны для минимизации проскальзывания и поддержания постоянной скорости и натяжения во время непрерывной работы.
Регулирование скорости напрямую влияет на размеры изделия. Слишком высокая скорость вытягивания может растянуть еще теплый профиль и изменить его ширину или толщину. Слишком низкая скорость может привести к накоплению материала между экструдером и тянущим устройством, вызывая смещение геометрии изделия. Согласование скорости вытягивания с производительностью экструзии помогает поддерживать постоянную ширину, толщину и форму профиля. Давление захвата также имеет значение: чрезмерное давление может оставлять следы на мягком материале, а недостаточное давление может привести к проскальзыванию. Некоторые линии по производству труб также используют наклонные или вращающиеся манипуляторы для обеспечения более равномерного охлаждения и последующей обработки.
Недостаточная сила зажима или нестабильная скорость волочения могут изменить диаметр и толщину стенок экструдированных труб. Проскальзывание гусениц также может привести к производственным отходам.
На заключительном этапе экструзии пластмасс определяется длина изделия, а также осуществляется подготовка готовой продукции к обработке или упаковке. Передвижная пила перемещается вместе с производственной линией и разрезает жесткие трубы и толстые профили с помощью дискового лезвия. Система пылеудаления удаляет опилки, образующиеся в процессе резки. Гильотинный резак подходит для некоторых мягких или гибких экструдированных материалов, в то время как другие методы резки выбираются в зависимости от твердости изделия, его размеров и требуемого качества кромки. Сервоприводные системы резки могут поддерживать непрерывное производство, где важны точная длина резки и синхронизация.
Линии по производству листовой и пленочной продукции могут заканчиваться намотчиком или устройством для намотки. Сплющенное полотно наматывается на бумажную сердцевину, а контроль натяжения определяет качество рулона. Чрезмерное натяжение может растянуть или порвать пленку, а недостаточное натяжение может привести к образованию рыхлых или неровных рулонов. Автоматический контроль натяжения помогает поддерживать стабильные условия намотки, благодаря чему рулоны остаются компактными и однородными. Каждая линия по экструзии пластмасс должна соответствовать конфигурации тяги и резки производимой продукции. Каждая экструзионная машина для пластмасс также зависит от правильной синхронизации между скоростью экструзии, скоростью вытягивания и операцией резки.
Система управления экструзионной линией координирует работу основного экструдера и вспомогательного оборудования в рамках одного производственного процесса. Датчики и цифровые системы управления контролируют температуру, давление, скорость вращения шнека и поток материала, обеспечивая операторам непрерывную обратную связь. Когда параметр выходит за пределы целевого диапазона, операторы могут внести корректировки до того, как это повлияет на качество продукции. Автоматизированные системы могут координировать подачу материала, регулирование температуры, резку и другие производственные функции, повышая стабильность процесса и сокращая ручное вмешательство во время длительных производственных циклов. Сбор данных также упрощает выявление отклонений в процессе и ведение производственной документации.
Грамотно спроектированная панель управления электрооборудованием упрощает эксплуатацию и техническое обслуживание. Четкая маркировка проводов, организованная прокладка кабелей и правильно обозначенные электрические компоненты помогают техническим специалистам более эффективно устранять неисправности. Интерфейс человек-машина (HMI) обеспечивает централизованный контроль всей экструзионной линии, от экструзионной машины для пластмасс до каждого последующего блока оборудования. Операторы могут отслеживать соответствующие параметры производства и координировать скорость волочения, условия охлаждения и время работы режущего инструмента из системы управления. Такая интеграция помогает экструзионной линии для пластмасс поддерживать стабильные рабочие параметры.
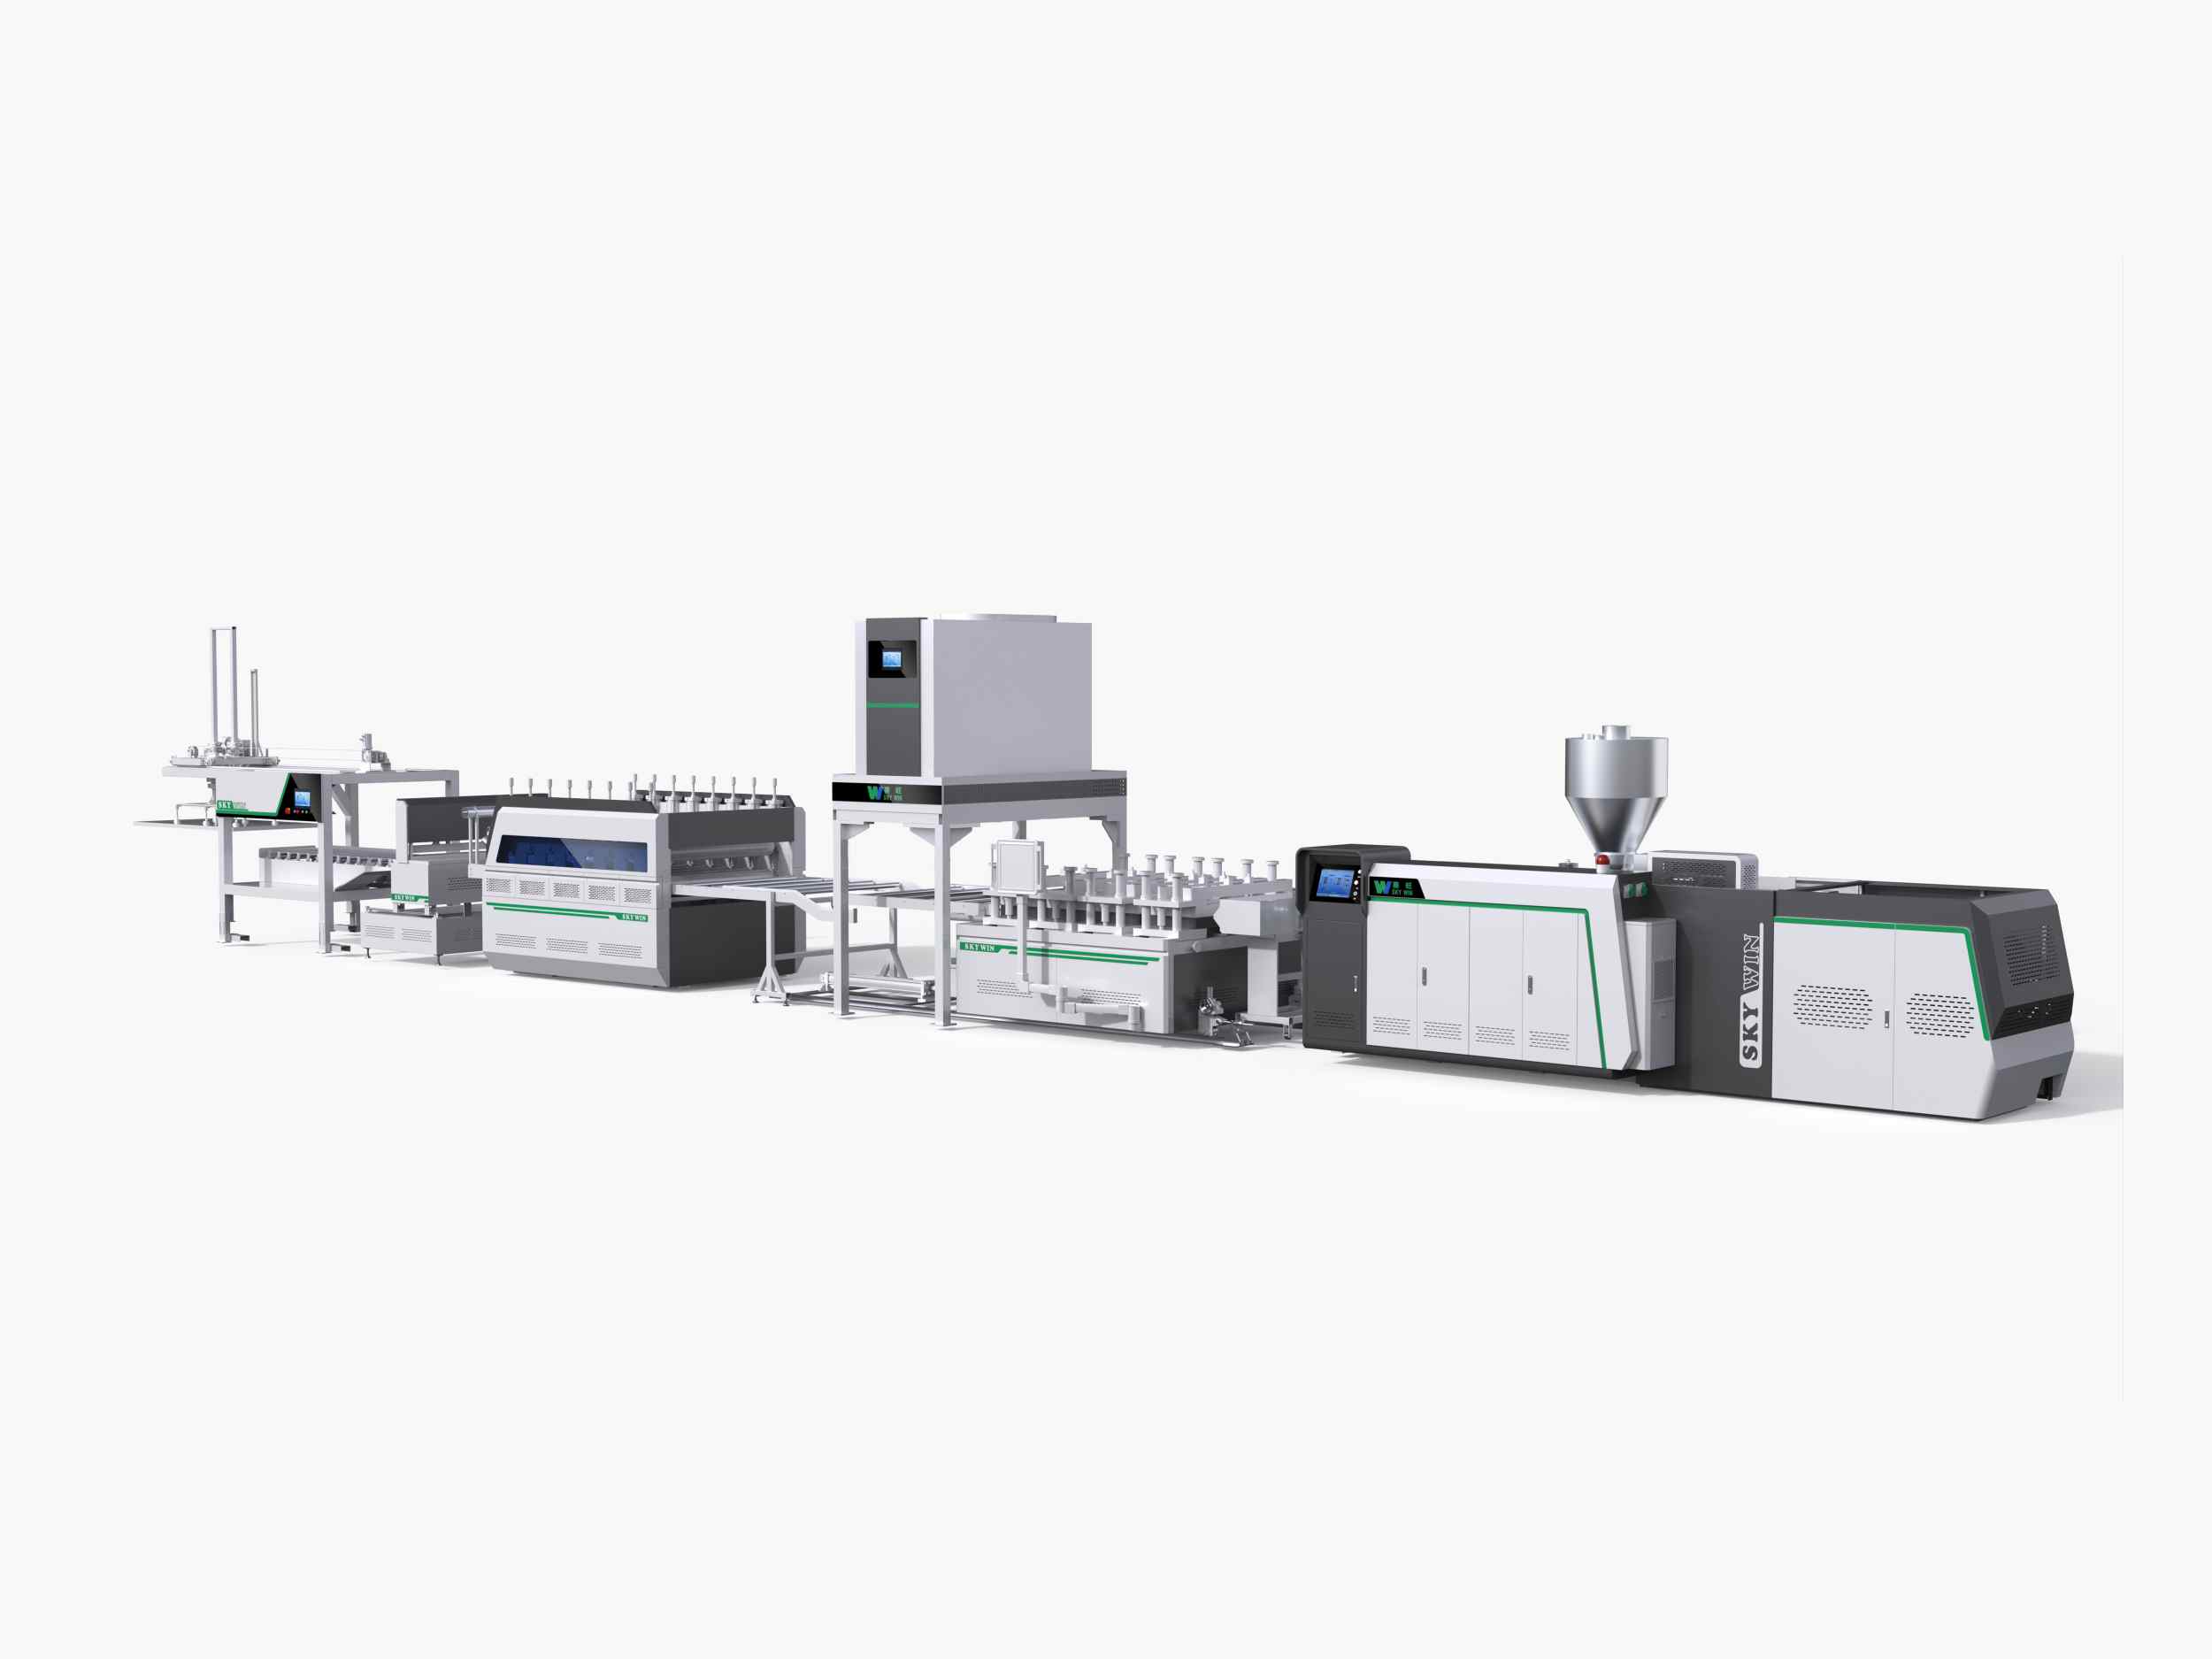
Устройства для контроля качества на производственной линии помогают выявлять дефекты, пока изделие еще движется по конвейеру. Измерительные инструменты позволяют контролировать толщину, диаметр, вес и качество поверхности, что дает операторам возможность корректировать отклонения процесса до того, как накопится чрезмерное количество брака. Метод контроля должен соответствовать типу изделия. Например, на трубопроводной линии приоритет может отдаваться диаметру и толщине стенки, в то время как на линии по производству листового металла — изменению толщины, ширине, плоскостности и внешнему виду поверхности.
Другие методы контроля предоставляют дополнительную информацию. Системы компьютерного зрения могут в режиме реального времени выявлять царапины, трещины и изменение цвета. Термография может помочь выявить неравномерное охлаждение или перепады температур, а ультразвуковой контроль может использоваться для измерения толщины и внутреннего контроля. Когда данные контроля передаются в систему управления экструзионной линией, операторы могут использовать результаты для анализа скорости волочения, условий на выходе и настроек экструзионной машины для пластмасс. Компания SKY WIN специализируется на экструзионном оборудовании для напольных покрытий и сопутствующих пластмассовых изделий, опираясь на свою инженерную и научно-исследовательскую команду. Для производителей, оценивающих полную линию, Линия экструзии внутренних стеновых панелей из ДПК/ПВХ Это один из примеров интегрированной системы, объединяющей экструзию, калибровку, охлаждение, транспортировку и резку. Согласование методов контроля с продуктом и последующим оборудованием помогает сократить количество брака и поддерживать стабильный объем производства.
Выбор подходящего вспомогательного оборудования зависит от материала, размеров изделия, требуемой производительности и производственного процесса. Например, для линии по производству напольных покрытий необходимо соответствующее оборудование для формовки, охлаждения, обрезки, вытяжки и резки. Для линии по производству профилей требуются калибровочные и охлаждающие устройства, соответствующие поперечному сечению профиля. Для линии по производству ДПК также может потребоваться оборудование для подготовки и подачи материала, разработанное специально для данного компаунда.
Для производителей декоративных панелей Одностадийная экструзионная линия для древесно-полимерных композитов Это еще одна конфигурация оборудования, которую следует рассмотреть. Подходящая система должна быть выбрана в соответствии с составом материала, формой изделия, целевыми размерами и производственной мощностью. Покупателям следует уточнить, какие вспомогательные устройства включены в коммерческое предложение, а какие необходимо поставлять отдельно.
Перед покупкой следует изучить всю компоновку оборудования, а не оценивать только экструдер. Проверьте, может ли система подачи поддерживать стабильную подачу материала, секция охлаждения справляться с требуемой скоростью линии, а также могут ли тянущие и режущие устройства работать в темпе экструдера. Скоординированная конфигурация важнее, чем выбор отдельных машин с самыми высокими техническими характеристиками.
Практический контрольный список для выбора оборудования:
Надежность линии экструзии пластмасс обеспечивают четыре категории вспомогательного оборудования. Системы подачи обеспечивают точно дозированную подачу сухой смолы. Охлаждающее и калибровочное оборудование помогают поддерживать форму и размеры изделия. Устройства для протяжки и резки контролируют скорость, длину и обработку. Системы управления и мониторинга координируют этапы производства и помогают выявлять дефекты на ранних стадиях.
Подбор оборудования, соответствующего материалу, типу продукции и целевым параметрам производства, имеет большее значение, чем покупка самого дорогого варианта. Для смол, чувствительных к влаге, необходима надлежащая сушка, а для толстых или тяжелых профилей может потребоваться большее усилие вытягивания и соответствующая калибровка. Покупателям следует оценивать техническую совместимость, нормативные требования, эксплуатационные расходы и потребности в техническом обслуживании в комплексе. Правильно подобранная машина для экструзии пластмасс и сопутствующее оборудование могут обеспечить более стабильное качество, чем дорогостоящее оборудование, выбранное без учета реальных условий применения.
Вспомогательное оборудование для экструзии пластмасс включает в себя системы поддержки, используемые вокруг основного экструдера. Сюда входят вакуумные загрузчики, сушилки и питатели на входной стороне, а также охлаждающие резервуары, чиллеры, калибровочные устройства, тянущие устройства, резаки и панели управления на выходе. Каждое устройство выполняет определенную функцию, и вместе они помогают линии экструзии пластмасс превращать сырье в готовую продукцию.
Не каждая линия нуждается в шестеренчатом насосе. Шестеренчатый насос может быть полезен, когда для производства продукции требуются жесткие допуски по толщине или более стабильная подача расплава. Он помогает снизить колебания давления и поддерживать постоянный поток к фильере. Многие стандартные изделия из профиля и листового металла могут работать без отдельного шестеренчатого насоса, поэтому решение должно приниматься в соответствии со спецификацией продукта и технологическими требованиями.
Начните с определения скорости производства, материала и габаритов изделия. Более быстрые линии и более толстые изделия, как правило, требуют большей мощности охлаждения, поэтому чиллер и секция охлаждения должны быть рассчитаны соответствующим образом. Температура воды должна оставаться стабильной при фактической производственной нагрузке. Поставщик может помочь подтвердить конфигурацию на основе технических характеристик изделия и целевого объема производства.
В первую очередь важна техническая совместимость. Тип материала, габариты изделия, требуемая производительность и условия технологического процесса определяют конфигурацию оборудования. Покупателям также следует учитывать применимые нормативные требования, энергопотребление, затраты на техническое обслуживание и послепродажную поддержку. Совокупная оценка этих факторов помогает гарантировать, что выбранная линия соответствует реальным производственным потребностям.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :