оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
Выбор двухшнекового экструдера для ПВХ-покрытия при производстве напольных покрытий требует большего, чем просто сравнение цен на оборудование или мощности двигателя. Правильное оборудование должно обеспечивать стабильную обработку ПВХ-компаунда, поддерживать устойчивый поток расплава и бесперебойно работать с последующим оборудованием для каландрирования, охлаждения и резки. Эти факторы влияют на толщину напольного покрытия, качество поверхности, эффективность производства и количество отходов материала.
Производителям, планирующим выпускать напольное покрытие из каменно-пластикового композита (SPC) или виниловой плитки класса люкс (LVT), следует начать с определения конечного продукта, состава материала, размеров листа и требуемого объема производства. Компания SKY WIN предлагает экструзионное оборудование для напольных покрытий, разработанное для различных материалов на основе ПВХ и с учетом производственных требований. Понимание этих факторов до запроса коммерческого предложения поможет вам выбрать конфигурацию, подходящую для вашего предприятия, вместо того, чтобы переплачивать за ненужные функции.
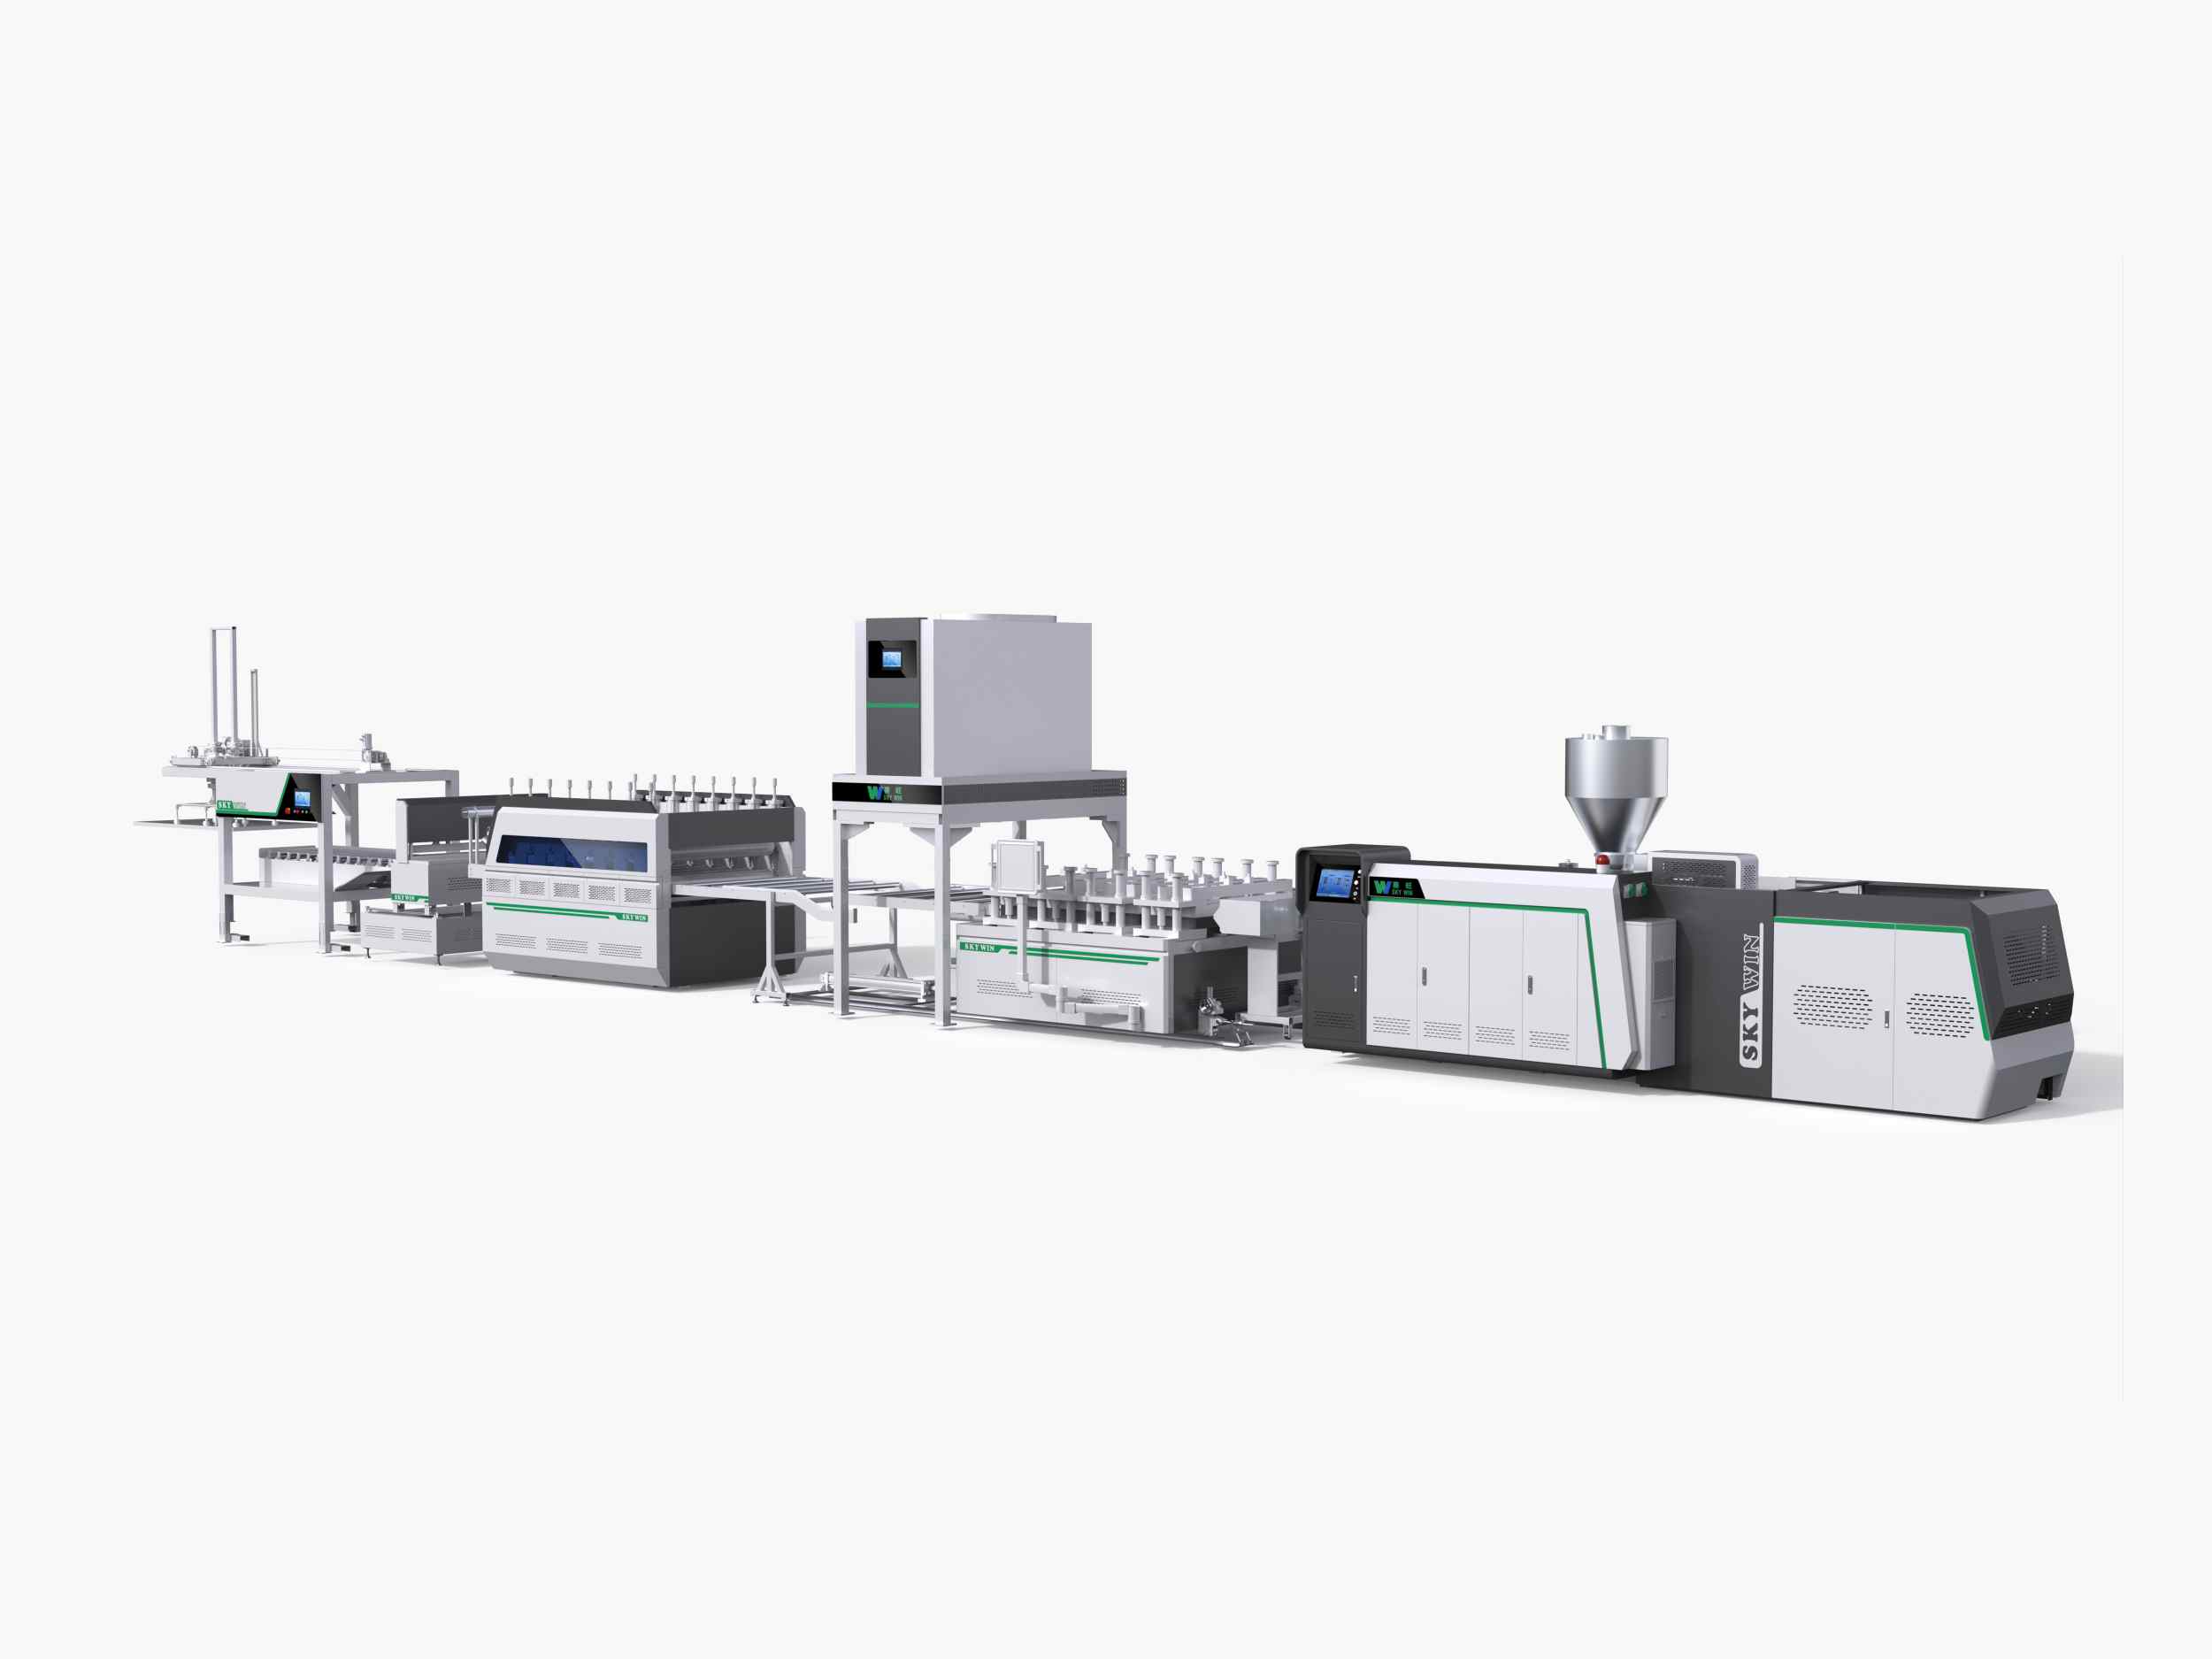
В данном руководстве объясняется, как оценить конструкцию шнека, производительность, качество листового материала и полную конфигурацию линии при выборе двухшнекового экструдера для ПВХ при производстве напольных покрытий.
Выбор наиболее подходящего двухшнекового экструдера для ПВХ зависит от типа напольного покрытия, которое вы планируете производить. Напольные покрытия SPC, LVT и WPC имеют разный состав материалов и требования к обработке, поэтому оборудование, подходящее для одного применения, не следует автоматически считать подходящим для другого.
В производстве SPC-покрытий обычно используются ПВХ-смола, карбонат кальция, стабилизаторы и технологические добавки для создания жесткой основы. Содержание минерального наполнителя делает важными факторами стабильную подачу материала, эффективную пластификацию и износостойкость.
Для напольных покрытий LVT требуются разные рецептуры в зависимости от их структуры и гибкости. Производителям может потребоваться уделять больше внимания обработке листов, каландрированию, склеиванию слоев и отделке поверхности. Производство двухслойных LVT также требует, чтобы экструзионная система поддерживала заданную структуру слоев.
В состав напольных покрытий из древесно-полимерного композита могут входить древесная мука или другие наполнители на основе древесины. Эти материалы могут изменять характер подачи материала и требования к обработке, поэтому конфигурацию шнека и условия эксплуатации необходимо оценивать с учетом фактического состава.
Перед запросом ценового предложения подготовьте следующую информацию:
Предоставление этих сведений помогает поставщику рекомендовать подходящую конфигурацию, вместо того чтобы предлагать оборудование, основываясь только на общем названии продукта.
Конфигурация шнека влияет на способ транспортировки, смешивания, пластификации материала и его подачи в экструзионную матрицу. Для жестких ПВХ-композитов для напольных покрытий, содержащих минеральные наполнители, часто рассматривается конический двухшнековый экструдер.
SKY WIN's Линия экструзии листов для напольного покрытия SPC/PVC Используется конический двухшнековый экструдер, предназначенный для смешивания, пластификации и непрерывной экструзии композитных материалов для напольных покрытий. В опубликованных технических характеристиках в качестве сырья указаны ПВХ-смола и карбонат кальция.
При сравнении двухшнековых экструдеров ПВХ следует учитывать следующие моменты:
Более мощный двигатель не гарантирует автоматически лучшего качества напольного покрытия. Конструкция шнека, температурные режимы, равномерность подачи и последующее оборудование — все это влияет на конечный результат.
Номинальная производительность — важная характеристика, но она не должна быть единственным критерием при выборе оборудования. Максимальная производительность, указанная поставщиком, может не соответствовать реальной производительности, достижимой при использовании конкретного состава напольного покрытия, размеров листов и требований к качеству.
Например, завод, производящий толстый сердечник из SPC-пластика с высоким содержанием минерального наполнителя, может предъявлять иные требования к обработке, чем завод, производящий более тонкий лист на более высокой скорости линии. Требуемая производительность также должна быть совместима с матрицей, каландровыми валами, секцией охлаждения, тянущим устройством и режущим оборудованием.
При проверке технических характеристик продукции попросите поставщика уточнить:
Также полезно различать производительность экструдера по обработке материала и количество готовой продукции для напольного покрытия. Потери при запуске, обрезка кромок, бракованные листы и изменения между производственными циклами могут влиять на количество товарной продукции, произведенной за смену.
Для объективного сравнения попросите каждого из отобранных поставщиков предоставить ценовые предложения с одинаковым составом материала, размерами листа, целевым объемом производства и комплектацией оборудования. Это упростит сравнение конфигураций оборудования и оценку необходимых инвестиций.
Система экструзии должна производить лист, соответствующий размерам и требованиям к качеству готового напольного покрытия. Стабильный поток расплава помогает фильере равномерно распределять материал, а секции каландрирования и охлаждения помогают контролировать толщину листа, его плоскостность и стабильность размеров.
При выборе оборудования необходимо подтвердить следующие характеристики:
Эти требования взаимосвязаны. Увеличение производительности экструзии без достаточной мощности каландрирования или охлаждения может создать узкое место и затруднить поддержание стабильных размеров изделия.
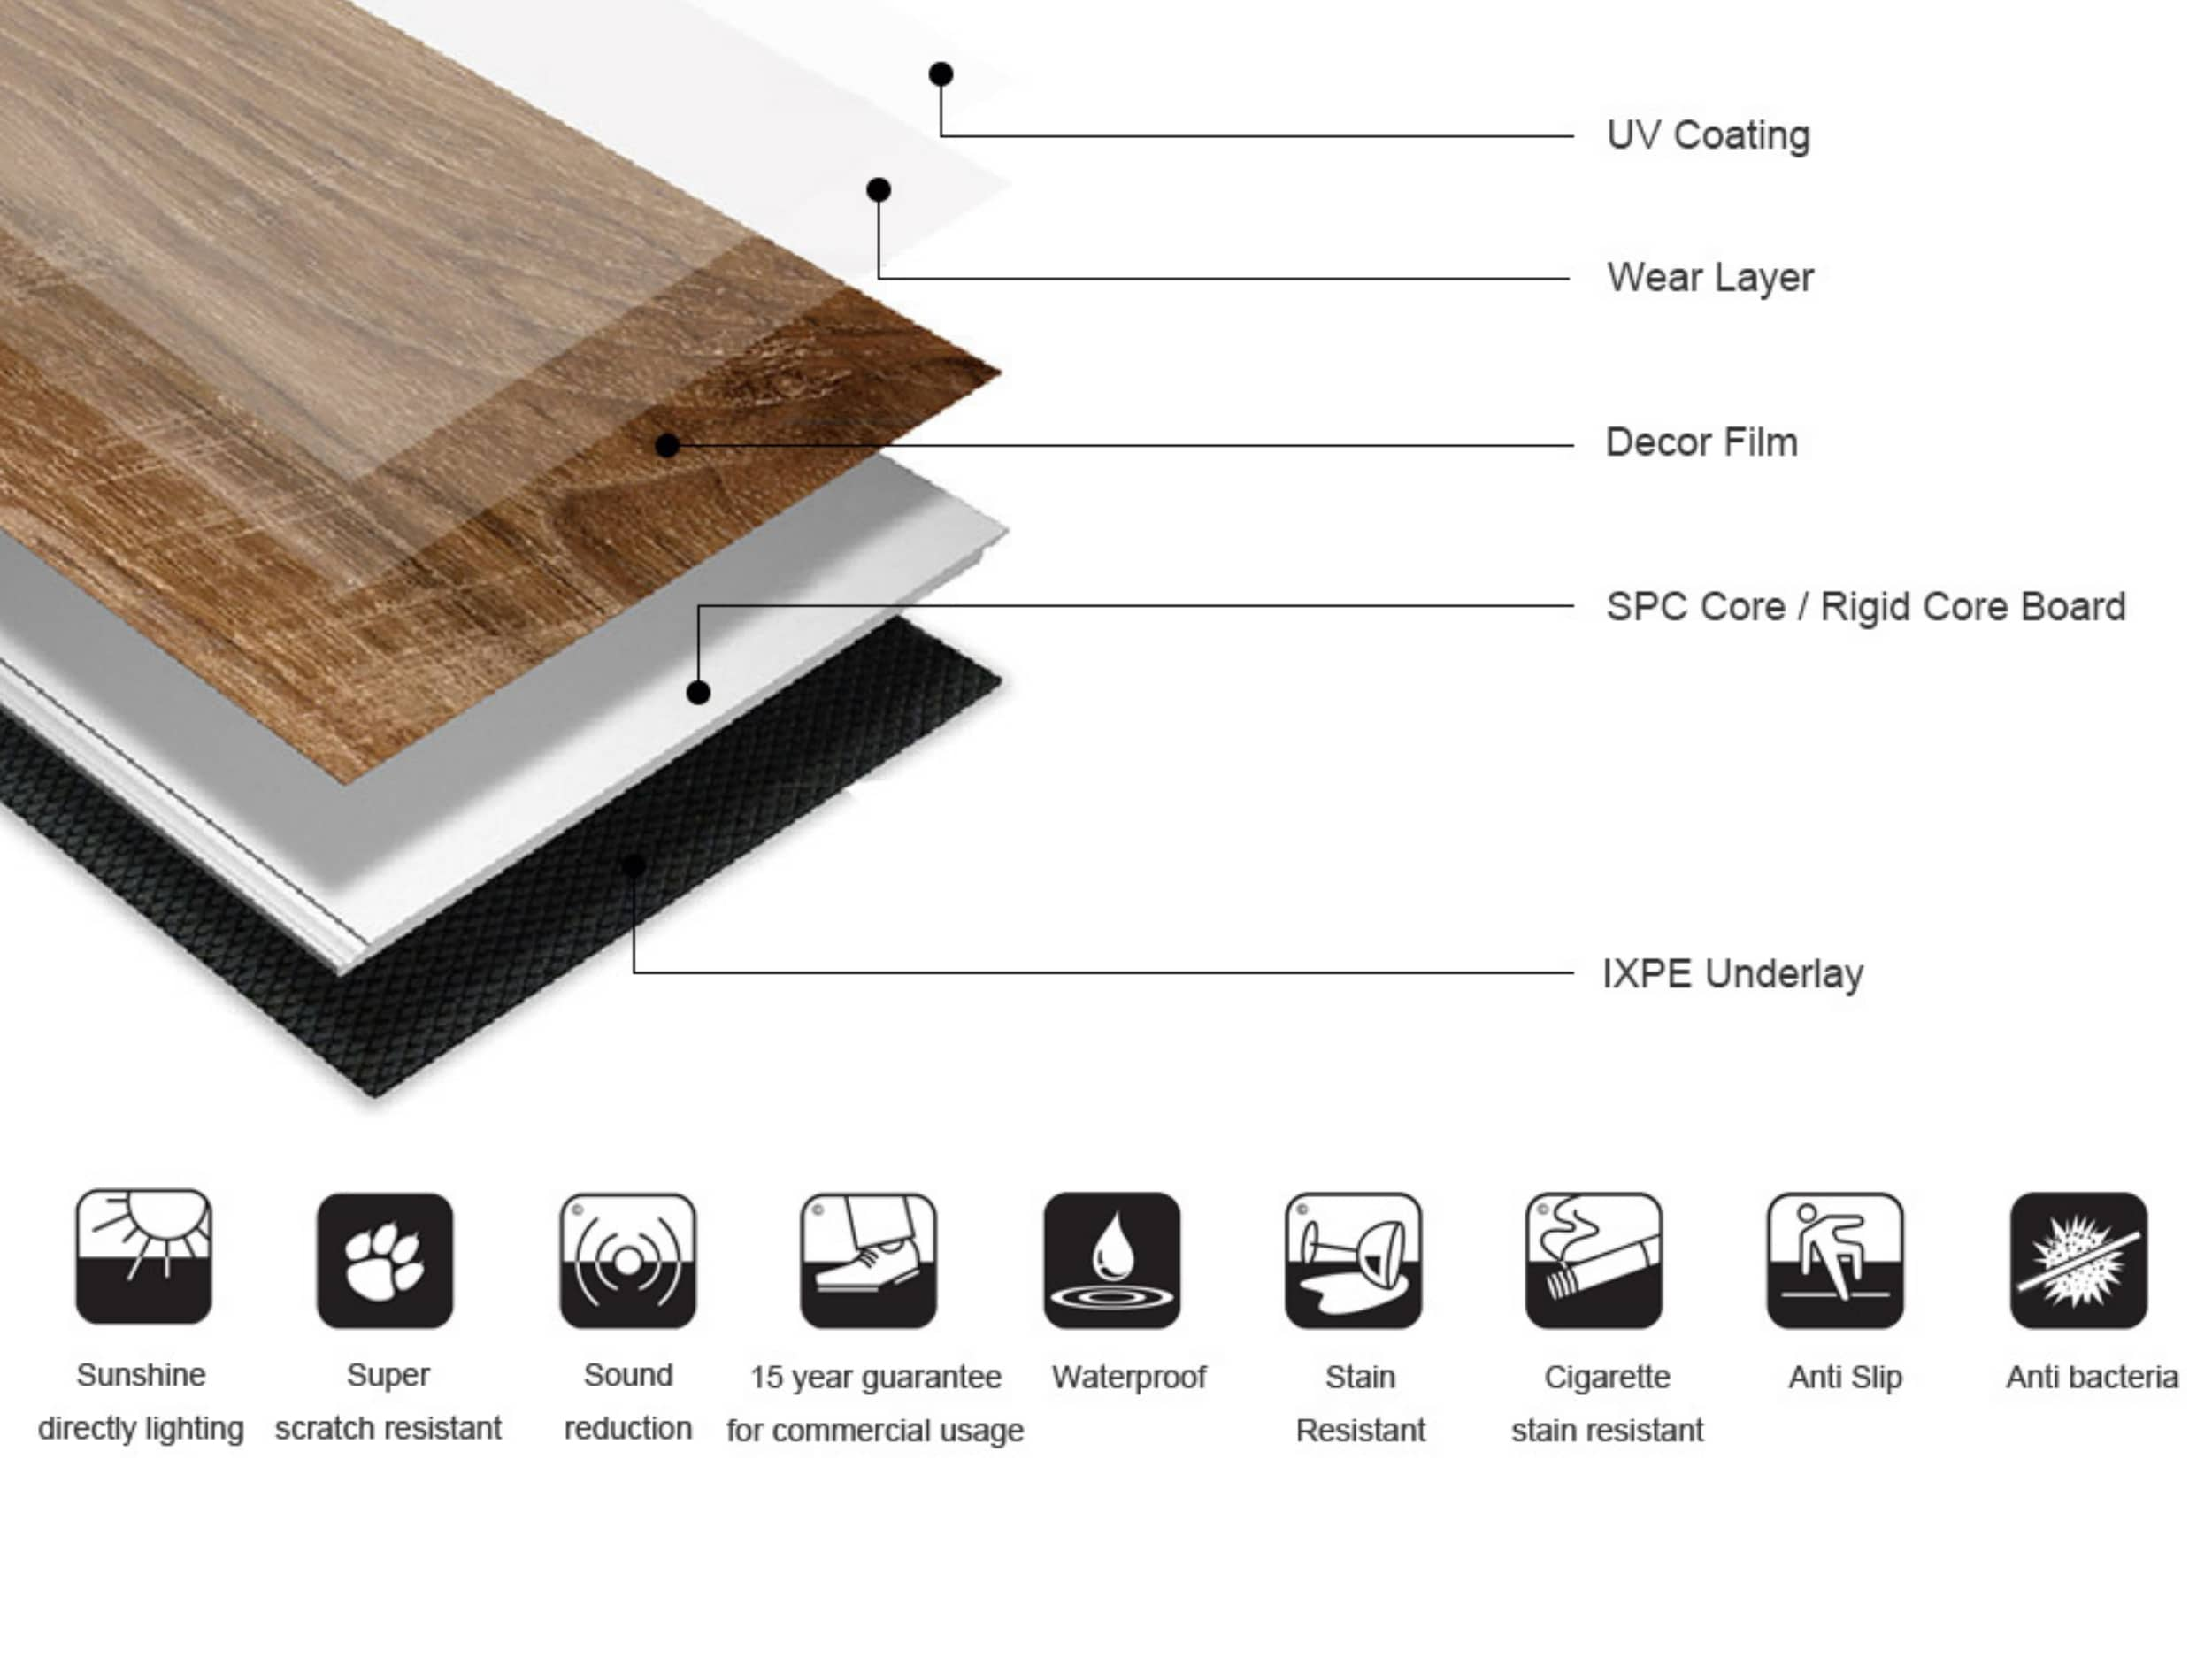
Производителям, выпускающим напольные покрытия различных спецификаций, следует обсудить доступный диапазон регулировок, требования к оснастке и процедуру переналадки до начала сборки станка. Не следует предполагать, что все спецификации могут быть изготовлены на одной и той же установке без модификаций.
Двухшнековый экструдер — это лишь одна часть системы производства напольных покрытий. Конечное качество листового материала и эффективность производства зависят от того, насколько хорошо экструзионный цех взаимодействует с последующим оборудованием.
Типичный процесс производства листового напольного покрытия SPC включает подготовку материала, двухшнековую экструзию, формовку в матрице, каландрирование, опциональное ламинирование и тиснение в процессе производства, охлаждение, обрезку кромок и резку. Точная конфигурация варьируется в зависимости от конструкции готового напольного покрытия и требований завода.

При оценке всей производственной линии следует обратить внимание на следующее оборудование и его функции:
Попросите поставщика подтвердить, какие компоненты включены в коммерческое предложение, а какие являются дополнительными. Это особенно важно, если ваш производственный план включает в себя онлайн-ламинирование, тиснение или дополнительное охлаждающее оборудование.
Структура напольного покрытия — еще один важный фактор при выборе. Если для вашего продукта требуется экструзия двух слоев и их соединение в одном непрерывном процессе, то стоит рассмотреть двухслойную экструзионную систему.
В двухслойной линии для производства LVT используются отдельные экструзионные системы для формирования необходимых слоев. Необходимо учитывать состав материала, соотношение слоев, требования к склеиванию и последующий процесс финишной обработки.
Для этого приложения компания SKY WIN предлагает следующее: Линия экструзии двухслойного LVT-покрытия Предназначен для производства двухслойных листов LVT-напольного покрытия непрерывным способом. Опубликованная информация о продукте описывает конфигурацию с двойной экструзией и опциональную возможность ламинирования в режиме онлайн.
Такой тип системы стоит обсудить, если ваш производственный план предполагает двухслойную структуру, различные составы между слоями или интеграцию с дополнительными процессами отделки. Однако это не является автоматически лучшим выбором для каждой фабрики по производству напольных покрытий. Окончательное решение должно основываться на дизайне продукта, требуемом объеме производства и себестоимости изготовления.
Цена покупки — это лишь часть общей стоимости двухшнекового экструдера для ПВХ. Потребление электроэнергии, запасные части, очистка, плановое техническое обслуживание, время простоя и отходы материалов — все это может повлиять на стоимость квадратного метра напольного покрытия.
Прежде чем принимать решение о покупке, запросите информацию о следующем:
При сравнении двух станков убедитесь, что заявленная производительность и технические характеристики эквивалентны. Станок с более низкой ценой покупки может не обеспечивать самые низкие эксплуатационные расходы, если он производит больше бракованной продукции или требует частого технического обслуживания.
Также полезно уточнить у поставщика, какие компоненты являются стандартными, а какие — дополнительными. Это поможет избежать непредвиденных расходов при последующем добавлении функций ламинирования, тиснения или автоматизации.
Некоторые производители сосредотачиваются на производстве базовых листов для напольных покрытий, а не на выполнении всех этапов производства готовых напольных покрытий. В этом случае необходимая конфигурация оборудования может отличаться от линии, предназначенной для интегрированного ламинирования и отделки.
SKY WIN's Линия экструзии базового материала для напольных покрытий из ПВХ/ДПК Предназначен для производства базовых слоев для напольных покрытий из SPC, WPC и LVT. В опубликованной информации описывается комплексный процесс, включающий смешивание, экструзию, каландрирование, охлаждение и резку.
Этот вариант может быть актуален для предприятий, поставляющих материалы для напольных покрытий или производящих базовые материалы для последующей обработки. Перед его выбором необходимо подтвердить состав материала, размеры листа, требования к объему производства и совместимость с любым оборудованием, уже установленным на вашем предприятии.
Перед утверждением конфигурации оборудования подготовьте технический контрольный список и попросите поставщика подтвердить каждый пункт в письменной форме. Это упростит сравнение предложений и снизит риск выбора оборудования, не соответствующего вашему производственному плану.
Предоставление этих сведений производителю оборудования обеспечивает более надежную основу для выбора двухшнекового экструдера ПВХ, чем сравнение технических характеристик машин по отдельности.
Какой тип двухшнекового экструдера обычно используется для производства SPC-покрытий?
Конический двухшнековый экструдер является распространенным вариантом для производства SPC-покрытий, поскольку он предназначен для обработки ПВХ-композитов, содержащих минеральные наполнители, такие как карбонат кальция. Подходящая конфигурация шнека зависит от рецептуры, целевого объема производства и требований к готовому листовому материалу.
Как выбрать оптимальную производительность экструдера для производства ПВХ-покрытия?
Начните с определения требуемого объема готовой продукции для напольного покрытия, затем подтвердите ожидаемую скорость экструзии для фактического состава материала, ширины и толщины листа. Оборудование для каландрирования, охлаждения и резки также должно обеспечивать целевую скорость производства.
Может ли один двухшнековый экструдер для ПВХ производить как SPC-покрытие, так и LVT-напольные покрытия?
Это зависит от конфигурации оборудования, конструкции шнека, рецептуры, оснастки и требуемых технических характеристик продукта. Для SPC и LVT могут быть разные требования к материалам и технологиям, поэтому перед планированием производства обоих продуктов необходимо уточнить возможности оборудования у поставщика.
Почему износостойкость шнека и цилиндра важна для производства SPC-продукции?
В состав компаундов SPC часто входит значительная доля карбоната кальция и других минеральных наполнителей. Эти материалы могут усиливать абразивный износ, поэтому покупателям следует уточнять материалы шнека и цилиндра, защиту от износа, интервалы технического обслуживания и стоимость замены.
Какое оборудование должно входить в комплектную линию экструзии напольных покрытий?
Типичная линия может включать в себя подачу материала, двухшнековый экструдер, экструзионную матрицу, систему каландрирования, охлаждающее оборудование, обрезку кромок, волочение и резку. При необходимости, в зависимости от конструкции напольного покрытия, может быть добавлено ламинирование и тиснение в режиме онлайн.
Какую информацию мне следует предоставить при запросе коммерческого предложения на экструдер для напольного покрытия?
Укажите тип напольного покрытия, состав материала, ширину и толщину листа, целевой объем производства, требования к отделке и предполагаемый график работы. Поставщик может использовать эту информацию для рекомендации подходящей конфигурации и подтверждения условий производства.
Для производителей напольных покрытий, сравнивающих экструзионное оборудование, наиболее эффективной отправной точкой является четкое определение предполагаемого продукта и производственных целей. Сопоставление конфигурации шнека, производительности, требований к листовому материалу и последующего оборудования помогает гарантировать, что выбранная линия соответствует реальным потребностям завода.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :