оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
В производстве SPC-покрытий конический двухшнековый экструдер делает больше, чем просто проталкивает материал через фильеру. Он помогает преобразовать ПВХ-компаунд, содержащий карбонат кальция и технологические добавки, в однородный расплав, из которого можно сформировать жесткий листовой материал для напольного покрытия. Если компаунд не смешан и не пластифицирован должным образом, проблемы, такие как нестабильный выход продукции, неравномерная толщина листа, шероховатая поверхность и непостоянное качество продукции, могут стать трудно контролируемыми на последующих этапах производства.
Для производителей напольных покрытий, планирующих строительство нового завода или модернизацию существующей линии, понимание роли экструдера является важным шагом при выборе подходящего оборудования. Компания SKY WIN предлагает экструзионное оборудование для производства SPC, LVT и других пластиковых напольных покрытий. Правильная конфигурация зависит от состава сырья, целевых размеров листа, требуемой производственной мощности и оборудования, используемого после экструзии.
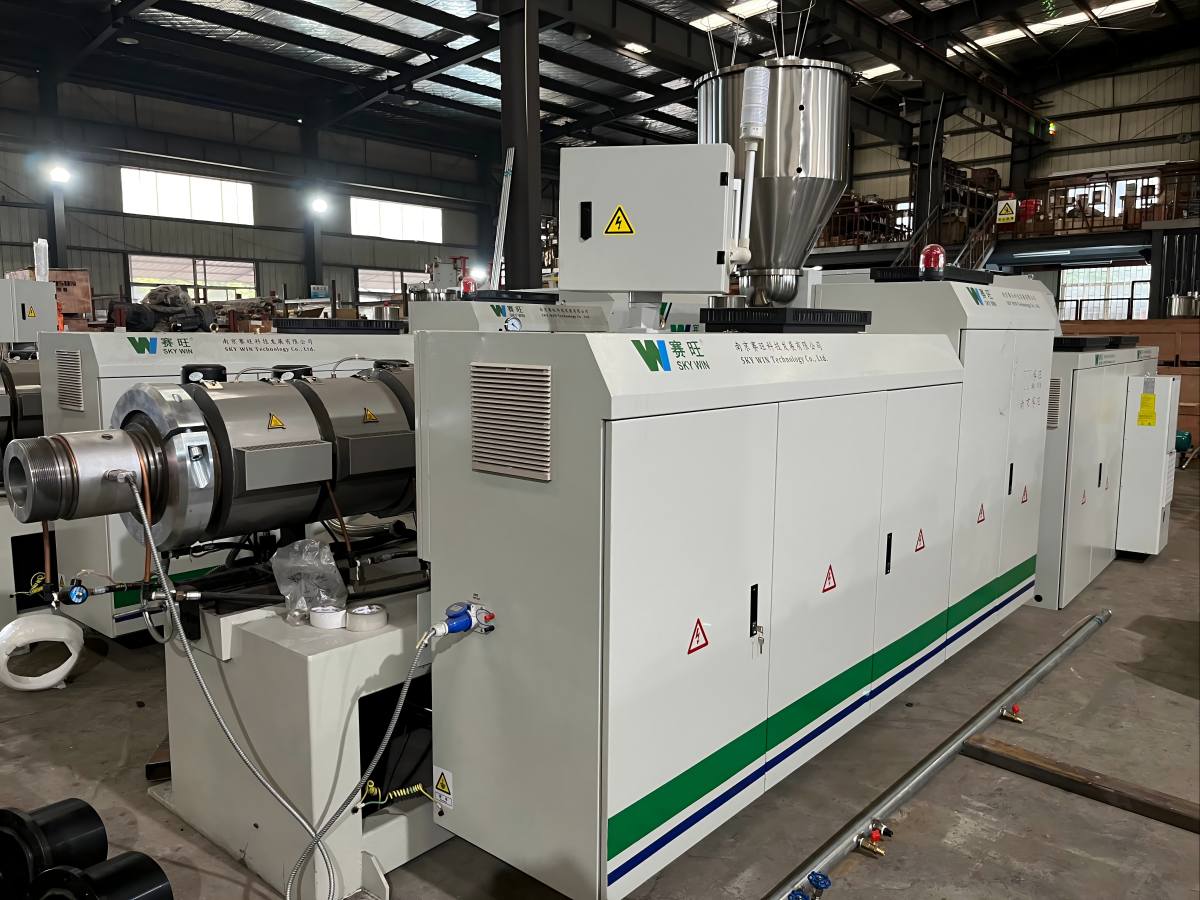
Конический двухшнековый экструдер является ключевым компонентом в производстве напольных покрытий из ПВХ.
Конический двухшнековый экструдер обрабатывает подготовленный компаунд SPC посредством контролируемой подачи, нагрева, смешивания и пластификации. Затем он подает обработанный материал в экструзионную матрицу, где материал распределяется в непрерывный лист. Лист проходит через последующее оборудование для контроля толщины, ламинирования при необходимости, охлаждения, обрезки и резки.
В состав SPC-покрытий обычно входят ПВХ-смола, карбонат кальция, стабилизаторы и другие добавки. Поскольку в состав входит минеральный наполнитель, выбор экструдера должен основываться на рецептуре материала и целевых показателях производства, а не только на объеме выпускаемой продукции.
К основным функциям конического двухшнекового экструдера относятся:
Экструдер играет центральную роль в производственном процессе, но сам по себе он не определяет качество готового напольного покрытия. Подготовка материала, конструкция матрицы, настройка валков, охлаждение и последующая обработка — все это влияет на конечный результат.
Конический двухшнековый экструдер имеет два шнека, расположенных в конической конфигурации. В переработке ПВХ такая конструкция может обеспечить необходимые характеристики транспортировки, смешивания и пластификации для жестких компаундов на основе ПВХ. Его пригодность для производства SPC зависит от геометрии шнека, крутящего момента, контроля температуры, состава материала и требуемой производительности.
Карбонат кальция является важным минеральным наполнителем во многих рецептурах SPC. Его доля и характеристики частиц влияют на технологические свойства компаунда и могут повышать требования к компонентам шнека и цилиндра. Поэтому при выборе оборудования следует учитывать как рецептуру, так и ожидаемые условия производства.
При сравнении оборудования производители должны учитывать следующие факторы: Ассортимент экструзионных машин для напольных покрытий SKY WIN и определить, какая конфигурация оборудования лучше всего подходит для их предполагаемого продукта. Прежде чем подтвердить модель, покупатели должны обсудить с поставщиком ПВХ-смола, содержание карбоната кальция, пакет добавок, ширину листа, толщину и целевой объем производства.

Конфигурация шнека, приводная мощность и контроль температуры должны соответствовать предполагаемому материалу и производственным условиям.
Когда производители SPC-покрытий исследуют дефекты листового материала, одним из первых участков, подлежащих проверке, является экструдер. Однако видимый дефект не всегда возникает в самом экструдере. Причина может быть связана с рецептурой, системой подачи, фильерой, каландровыми валами, секцией охлаждения или взаимодействием между несколькими этапами.
Неравномерная толщина листа: Колебания параметров подачи, потока расплава, состояния фильеры или настроек роликов могут способствовать изменению толщины. Проверка стабильности экструзии в сочетании с системами формования и каландрирования помогает выявить истинную причину.
Шероховатые или неровные поверхности: Плохая дисперсия, неподходящие температуры обработки, загрязнение материала или проблемы, связанные с матрицей, могут повлиять на внешний вид поверхности. Важным отправным пунктом является стабильный и правильно пластифицированный компаунд.
Нестабильный объем производства: Нестабильная подача сырья, изменения рецептуры или условий обработки могут вызывать колебания производительности. Увеличение скорости вращения шнека без проверки производительности на выходе может лишь усугубить нестабильность, а не решить проблему.
Изменение размеров после охлаждения:
|33|
|35|
| |36| | |37| | |38| |
|---|---|---|
| |39| | |40| | |41| |
| |42| | |43| | |44| |
| |45| | |46| | |47| |
| |48| | |49| | |50| |
| |51| | |52| | |53| |
|54||55||56|
|58|
|71|
|72||73||74|
|76|
|77|
|78|
|79|
|81|
|82||83||84|
|86|
|87|
|88|
|90|
|91|
|92|
|93|
|94|
|95|
|96|
|97|
|98|
|99|
|100|
|101|
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :