оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
Однородность толщины является одним из ключевых показателей качества при производстве напольных покрытий из SPC-материалов. Если толщина основного листа напольного покрытия слишком велика в одних местах и слишком мала в других, производители могут столкнуться с проблемами на этапах ламинирования, резки, профилирования и окончательной проверки продукции. Даже если средняя толщина соответствует спецификации, локальные отклонения все равно могут повлиять на качество готового напольного покрытия.
Для повышения стабильности толщины при производстве SPC-покрытий производителям необходимо контролировать весь процесс, а не регулировать только одну настройку оборудования. Состав материала, стабильность подачи, давление экструзии, условия каландрирования, охлаждение и скорость волочения — все это может влиять на конечную толщину листа.
Для производителей, оценивающих новый продукт Линия экструзии напольного покрытия SPCЭти факторы следует рассматривать в совокупности, поскольку стабильность производства зависит от того, как вся производственная система функционирует как единое целое.
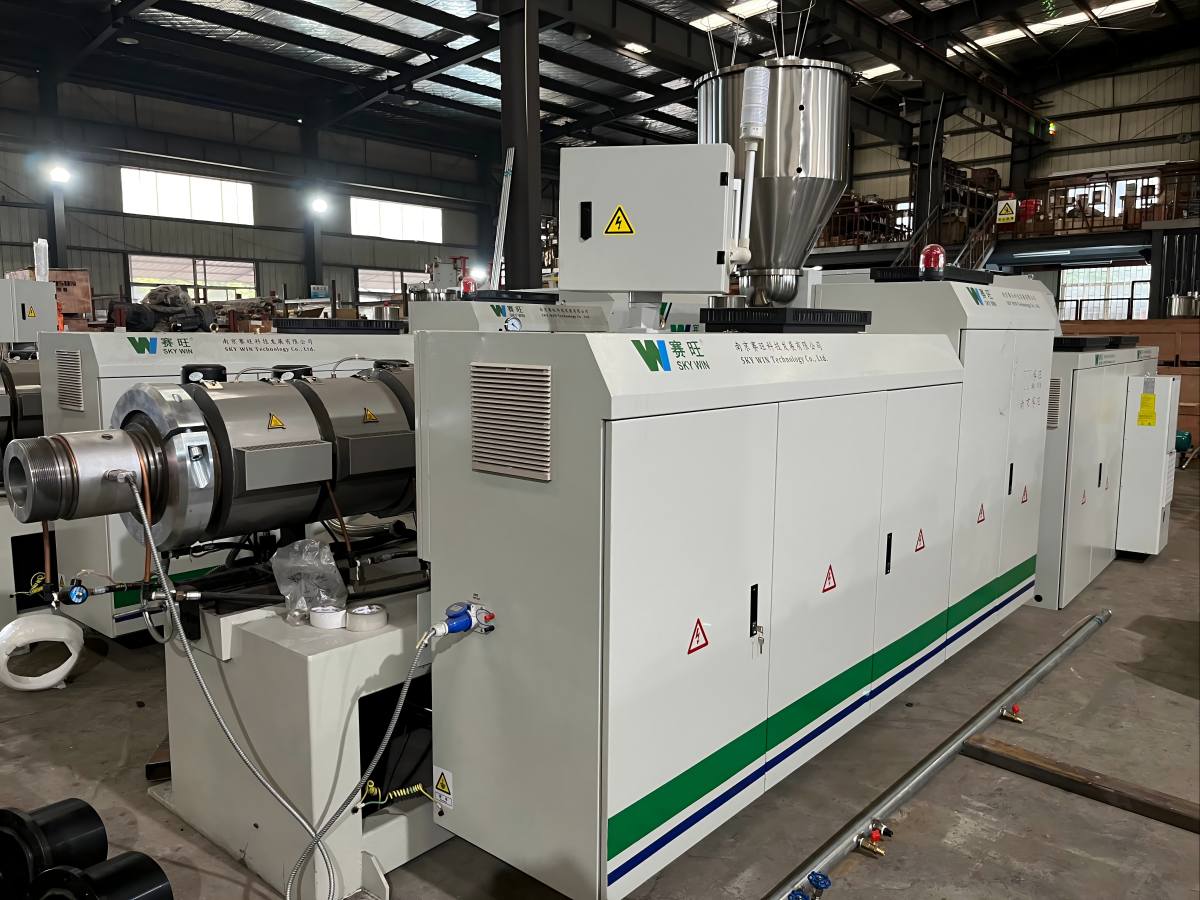
Оборудование SPC для производства напольных покрытий, используемое в обработке композитных материалов из ПВХ и карбоната кальция.
Колебания толщины обычно являются результатом взаимодействия нескольких технологических условий. Перед изменением настроек станка операторам следует определить, связана ли проблема с подачей материала, экструзией, каландрированием, охлаждением или последующим вытягиванием.
К распространённым причинам относятся:
Полезным первым шагом является фиксация мест, где происходит изменение толщины. Если толщина меняется со временем в одной и той же точке измерения, следует исследовать стабильность процесса. Если центр постоянно толще краев, необходимо проверить систему каландрирования и распределение материала по ширине листа.
Стабильная толщина листа достигается еще до того, как компаунд попадает в экструдер. В производстве SPC-покрытий обычно используются ПВХ-смола, карбонат кальция, стабилизаторы и технологические добавки. Различия в составе смеси, качестве смешивания, насыпной плотности или скорости подачи могут изменить способ плавления и текучести материала.
Производители должны использовать контролируемый состав и следовать одной и той же процедуре подготовки материалов для каждой производственной партии. Необходимо проверить весовое оборудование, калибровку питателя, время смешивания и методы обработки материалов. Если используется переработанный материал, следует также контролировать его долю и технологические характеристики.
Если после смены поставщика или партии материала возникают проблемы с толщиной, перед внесением существенных изменений в работу оборудования следует сравнить затронутую партию со стабильной ранее партией. Это поможет предотвратить компенсацию операторами проблем с материалом путем внесения ненужных изменений в процесс экструзии.
Также важно поддерживать постоянную скорость подачи. Скачки или перебои в подаче могут привести к колебаниям производительности, что затруднит поддержание стабильного профиля листа в последующей каландровой системе.
Экструдер должен обеспечивать равномерное пластифицирование компаунда и стабильный поток расплава к последующему оборудованию. Если распределение температуры, работа шнека или подача материала значительно изменяются в процессе производства, толщина листа может колебаться, даже если зазор между каландровыми валками остается неизменным.
Операторам следует следить за следующими условиями:
Не следует предполагать, что повышение температуры или скорости вращения шнека автоматически улучшит однородность толщины материала. Чрезмерные изменения могут повлиять на вязкость материала, пластификацию и стабильность производства. Регулируйте параметры контролируемым образом и дайте процессу стабилизироваться, прежде чем измерять результат.
При выборе оборудования экструдер должен соответствовать рецептуре, целевой ширине листа, требуемому диапазону толщины и планируемой производительности. SKY WIN Экструзионные машины для напольных покрытий SPC/LVT/WPC Данная категория служит отправной точкой для сравнения оборудования, предназначенного для различных задач в производстве напольных покрытий.
Каландрирование — один из важнейших этапов контроля толщины базового слоя SPC-покрытия. Зазор между валками влияет на толщину листа, а выравнивание валков, равномерность температуры и распределение давления влияют на то, насколько равномерно материал проходит через валы.
Если лист имеет равномерную толщину посередине и более тонкую по краям, или наоборот, в первую очередь следует проверить каландровый участок. Возможные причины включают неравномерную температуру валков, прогиб валков под нагрузкой, неправильное выравнивание, неравномерное распределение материала или зазор, установленный неравномерно по всей рабочей ширине.
Для улучшения контроля:
Зазор между валками каландра не следует рассматривать как прямую замену окончательному измерению толщины. Размеры листа могут изменяться по мере выхода из валков и его охлаждения, поэтому измерения следует проводить в определенной точке процесса и повторно проверять после того, как лист достигнет стабильного состояния.
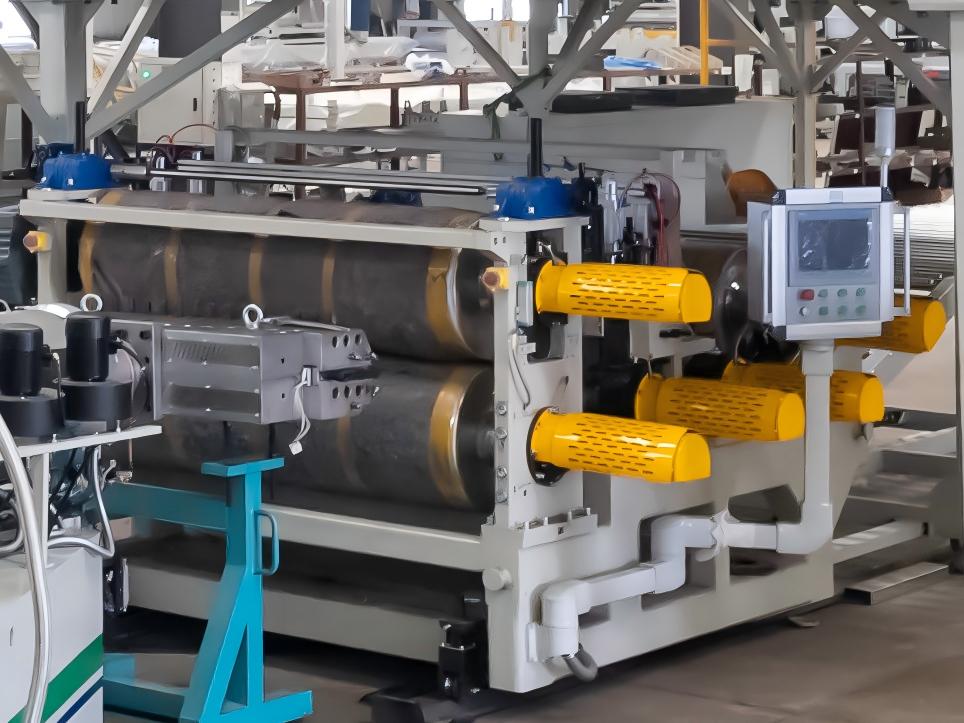
Секция каландрирования играет важную роль в контроле толщины листа и распределения материала.
Тяговое устройство протягивает лист через последующий участок. Если скорость протягивания не согласована с производительностью экструзии и условиями каландрирования, лист может быть растянут или подвергнут нестабильному натяжению.
Если толщина листа уменьшается с увеличением скорости линии, проверьте, не возрастает ли скорость протяжки быстрее, чем может обеспечить экструзионная мощность. Если толщина листа колеблется при изменении скорости, проверьте синхронизацию между экструдером, каландром, устройством протяжки и системой резки.
Практические проверки включают в себя:
Операторам следует установить стабильный базовый уровень перед увеличением производительности. После изменения скорости необходимо дать линии стабилизироваться и снова измерить толщину листа, вместо того чтобы предполагать, что предыдущие настройки обеспечат ту же толщину при новой скорости производства.
Охлаждение влияет на стабильность размеров после прохождения листа через каландровый цех. Если охлаждение происходит неравномерно по ширине листа или по всему материалу, лист может сохранять остаточные напряжения или изменять свои размеры по мере охлаждения.
Проверьте, одинаковы ли условия охлаждения по всей рабочей ширине. Осмотрите систему охлаждения, поток воды (при необходимости), температуру валков и состояние компонентов системы охлаждения. Правильная настройка зависит от конструкции линии, состава материала, толщины листа и скорости производства.
Важно различать изменение толщины, возникающее в процессе каландрирования, и изменение размеров, происходящее в процессе охлаждения. Измерьте толщину листа в одном и том же месте сразу после формования и снова после охлаждения. Если исходный профиль толщины уже неравномерный, сначала исследуйте экструзию и каландрирование. Если профиль значительно изменяется после охлаждения, проверьте равномерность охлаждения и остаточные напряжения.

Для поддержания стабильного качества листового материала на интегрированной экструзионной линии необходимы скоординированные процессы формования, охлаждения и последующей обработки.
Однократное измерение не может показать, имеет ли лист SPC равномерный профиль толщины. Измерения должны охватывать как направление движения станка, так и поперечное направление, чтобы операторы могли определить, является ли изменение непрерывным, локализованным или связанным с изменениями скорости линии.
Практическая процедура контроля качества включает в себя:
Целевая толщина и допустимые отклонения должны определяться на основе спецификации продукта, предоставленной заказчиком. Не следует использовать один универсальный допуск для всех видов напольных покрытий, изготовленных методом SPC, поскольку требуемые пределы зависят от конструкции изделия, номинальной толщины и требований к последующей обработке.
В опубликованных технических характеристиках серии SWDB5 компании SKY WIN указаны варианты толщины листа от 1,5 до 7 мм и ширины листа от 970 до 1220 мм для всех перечисленных конфигураций. Это технические характеристики оборудования, а не гарантия допуска по толщине. Фактическая стабильность зависит от выбранной конфигурации, состава, условий эксплуатации и процедуры контроля качества.
Если, несмотря на тщательную настройку процесса, наблюдаются колебания толщины, производителям следует оценить, соответствует ли производственная линия требованиям целевого продукта. Важными факторами являются производительность экструдера, конструкция каландровых валков, контроль температуры, мощность системы охлаждения, синхронизация волочения и система управления, соединяющая отдельные секции.
Для нового проекта предоставьте поставщику оборудования целевую толщину листа, рабочую ширину, состав материала, планируемый объем производства и требуемые допуски. Эти данные облегчат оценку пригодности предлагаемой линии для фактических производственных потребностей.
Он Линия экструзии листов ПВХ для напольных покрытий (SPC/LVT) SKY WIN – это один из наиболее подходящих вариантов оборудования для производителей напольных покрытий из SPC и LVT. В заявленную конфигурацию системы входят экструдер, пятивалковый ламинатор, ламинирующий блок, система масляного подогрева валов, рама для охлаждения, система охлаждения, кромкорез, тяговое устройство, листорез и система электрического управления.
Поскольку стабильность толщины зависит от всего процесса, цель состоит не просто в выборе экструдера с большей производительностью. Линия должна поддерживать надлежащий баланс между производительностью экструзии, каландрированием, охлаждением и обработкой листового материала при требуемой скорости производства.
Если толщина напольного покрытия SPC выходит за пределы целевого диапазона, используйте структурированную последовательность устранения неполадок, а не изменяйте сразу несколько параметров.
Такой подход помогает операторам выявлять источники вариаций, сокращать количество ненужных корректировок и создавать воспроизводимый производственный процесс. Для производителей воспроизводимость так же важна, как и достижение целевой толщины в одном образце.
Как производители могут повысить однородность толщины напольных покрытий из SPC-материалов?
Производителям следует стабилизировать подачу сырья и производительность экструзии, контролировать зазор между каландровыми валами и температуру, синхронизировать скорость волочения, поддерживать равномерное охлаждение и измерять толщину в постоянных точках. Наиболее эффективная корректировка зависит от того, где начинаются отклонения.
Почему листы напольного покрытия SPC толще в центре, чем по краям?
Разница в толщине между центром и кромкой может быть вызвана неравномерным распределением материала, выравниванием или отклонением каландровых валков, неравномерной температурой валков или непостоянным зазором между валками. Измерьте ширину листа и осмотрите каландровый участок, прежде чем изменять несвязанные настройки.
Может ли температура экструзии повлиять на толщину напольного покрытия из SPC-материала?
Да. Температура влияет на пластификацию материала и текучесть расплава. Нестабильные температурные условия могут привести к колебаниям выходного продукта и неравномерному распределению материала. Корректировка температуры должна основываться на составе материала и рекомендациях производителя оборудования по эксплуатации.
Влияет ли скорость протяжки на толщину листа?
Да. Если скорость протяжки превышает скорость подачи материала в секциях экструзии и каландрирования, лист может растянуться и истончиться. Проверьте синхронизацию скорости и понаблюдайте за толщиной при контролируемых изменениях скорости.
Как следует измерять толщину листов SPC-покрытия?
Используйте калиброванное измерительное оборудование и проводите измерения в нескольких точках по ширине и вдоль направления производства. Следите за тем, чтобы места отбора проб и время измерений оставались неизменными, и сравнивайте результаты с указанной номинальной толщиной изделия и допустимым допуском.
Какую толщину листового материала может производить экструзионная линия для напольных покрытий SKY WIN SPC?
В опубликованных технических характеристиках серии SWDB5 компании SKY WIN указаны толщины листов от 1,5 до 7 мм и ширина от 970 до 1220 мм для всех перечисленных конфигураций. Выбор подходящей модели зависит от требуемых размеров изделия, объема производства, состава и условий изготовления.
Улучшит ли экструзионная линия с более высокой производительностью автоматически стабильность толщины зерен?
Нет. Более высокая производительность не означает автоматически более точный контроль толщины. Стабильные результаты зависят от координации экструзии, каландрирования, охлаждения, транспортировки и управления технологическим процессом, а также от правильного подбора и эксплуатации оборудования.
Какую информацию следует предоставить при выборе линии экструзии SPC-покрытий?
Укажите целевую толщину и допуск листа, ширину листа, состав материала, планируемый объем производства и требования к последующей обработке. Эта информация поможет поставщику оценить подходящую конфигурацию линии.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :