оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
Напольное покрытие SPC может деформироваться после экструзии, если лист неравномерно охлаждается, сохраняет внутреннее напряжение или подвергается неравномерным условиям растяжения и формования. Деформация может проявляться в виде загнутых краев, выгнутой поверхности, приподнятых углов или листов, которые перестают оставаться плоскими после резки.
Для производителей SPC-покрытий важный вопрос заключается не только в том, почему лист деформируется, но и в том, когда начинается деформация. Лист, который сразу после экструзии выглядит ровным, может искривиться во время охлаждения, резки, хранения или последующей обработки. Выявление стадии, на которой происходит деформация, помогает производителям определить истинную причину, вместо того чтобы без необходимости корректировать настройки оборудования.
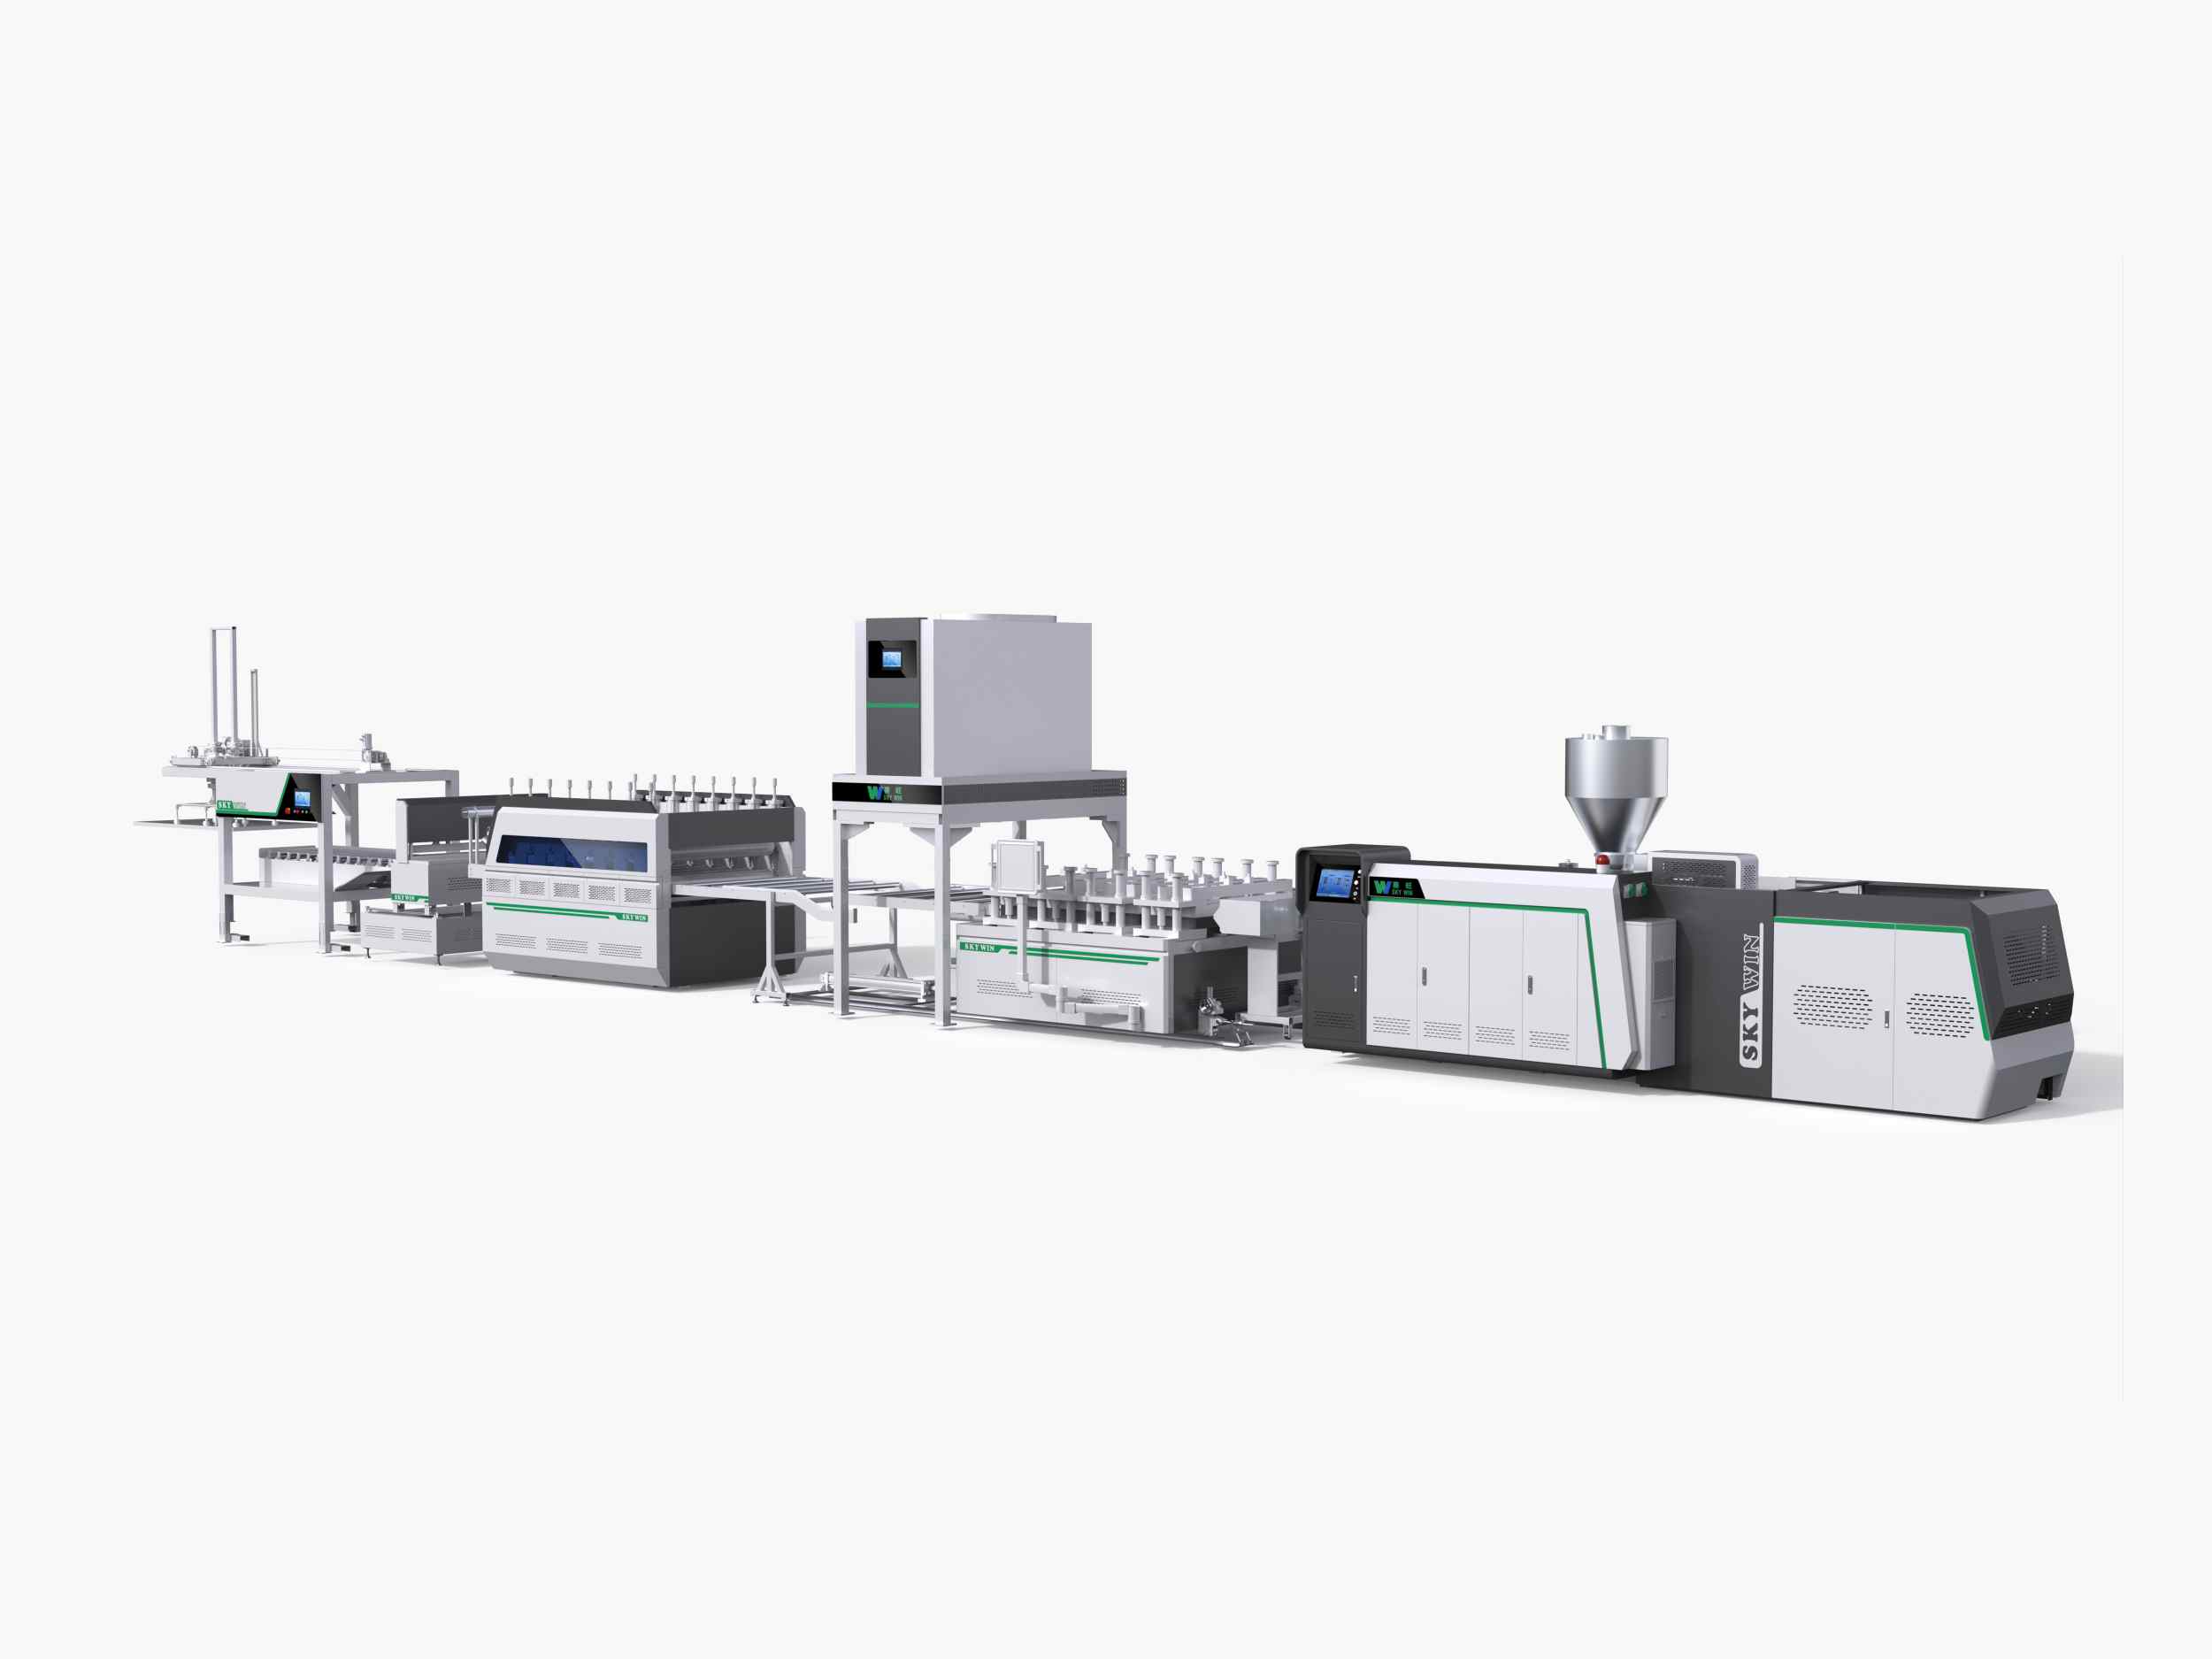
Компания SKY WIN производит оборудование для экструзии напольных покрытий, предназначенное для интеграции процессов экструзии, формовки, охлаждения и последующей обработки листового материала. Для стабильного производства листового материала SPC ключевым моментом является правильная координация процессов обработки материала, настроек валков, условий охлаждения и скорости вытягивания.
Основными причинами деформации SPC-покрытий после экструзии являются неравномерное охлаждение, остаточные напряжения, непостоянная толщина листа, нестабильная скорость протяжки, неправильные условия каландрирования и изменения в составе материала.
В состав SPC-покрытий обычно входят ПВХ-смола, карбонат кальция, стабилизаторы и другие добавки. После прохождения компаунда через экструдер и фильеру, горячий лист необходимо отформовать и охладить в контролируемых условиях. Если разные участки листа охлаждаются или сжимаются с разной скоростью, могут возникнуть внутренние напряжения, вызывающие изгиб листа.
Однако охлаждение — не единственная возможная причина. Если лист уже имеет неровности до попадания в секцию охлаждения, проблема может быть связана с процессом штамповки или каландрирования. Если лист ровный при выходе с линии, но деформируется позже, причиной могут быть история охлаждения, остаточные напряжения, условия хранения или последующая обработка.
Производители должны проверять листовой материал на нескольких этапах: сразу после формовки, после охлаждения, после резки и после хранения. Сравнение этих наблюдений позволяет легче определить, где начинается деформация.
Неравномерное охлаждение — один из первых факторов, которые следует исследовать, когда в листах SPC после экструзии появляются загнутые края, выгнутые поверхности или нестабильность размеров.
Лист выходит из формовочного цеха при повышенной температуре. Во время охлаждения композит на основе ПВХ сжимается по мере снижения температуры. Если верхняя и нижняя поверхности, центр и края, или различные участки по ширине листа охлаждаются с разной скоростью, они могут демонстрировать различное поведение при сжатии.
Этот дисбаланс может привести к внутреннему напряжению. Простыня может выглядеть приемлемо, пока она еще теплая, а затем постепенно деформироваться по мере дальнейшего охлаждения или достижения комнатной температуры.
Производителям следует проверить следующие условия:
Увеличение интенсивности охлаждения не всегда является правильным решением. Чрезмерно агрессивное или неравномерное охлаждение также может создавать перепады температур и остаточные напряжения. Цель состоит в контролируемом, достаточно равномерном охлаждении, соответствующем материалу и скорости линии.
Остаточные напряжения — еще одна важная причина деформации SPC-покрытий. Речь идет о внутренних напряжениях, которые сохраняются в листе после экструзии и формовки, даже если изделие изначально выглядит плоским.
Остаточные напряжения могут возникать при неравномерном распределении температуры в материале, неравномерной деформации в матрице, чрезмерном или неравномерном растяжении, а также при неподходящих условиях каландрирования. По мере охлаждения, резки или дальнейшей обработки листа часть этих напряжений может сниматься, вызывая изгиб материала.
Это объясняет, почему лист SPC может выглядеть приемлемо сразу после изготовления, но деформироваться через несколько часов.
Для исследования остаточных напряжений производители могут сравнивать образцы, взятые на разных этапах производства. Если лист плоский на выходе из линии, но постепенно изгибается после охлаждения или хранения, следует проанализировать температурный режим, условия растяжения и процесс формования, прежде чем вносить существенные изменения в состав.
Одновременное изменение нескольких параметров оборудования затрудняет определение того, какая именно корректировка улучшила результат. Контролируемое исследование, в котором изменяется только одна переменная за раз, предоставляет более полезные данные.
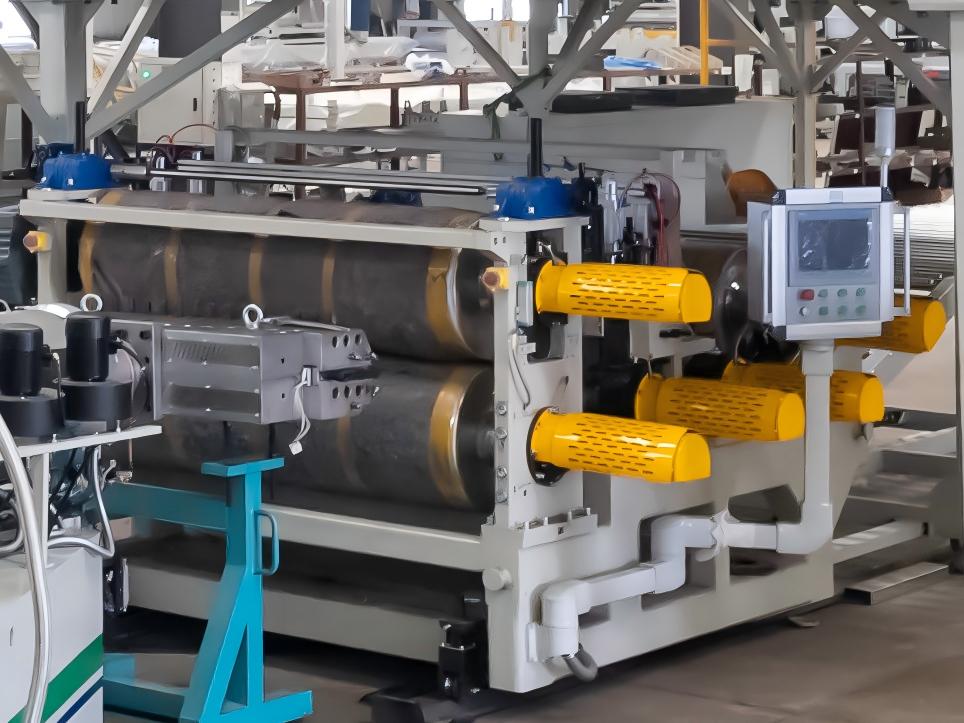
Секция каландрирования помогает контролировать толщину листа, качество поверхности и плоскостность. Если зазоры между валками, их выравнивание, распределение давления или температурные условия неравномерны, лист может покинуть формовочную секцию с неравномерной толщиной или внутренним напряжением.
Например, разница в толщине между центром и краями может привести к тому, что разные участки листа будут вести себя по-разному во время охлаждения. Смещение роликов или неравномерный контакт также могут способствовать колебаниям по ширине листа.
Если деформация появляется до того, как лист попадет в основную секцию охлаждения, производители должны проверить следующее:
SKY WIN's Оборудование для экструзии листов ПВХ для напольных покрытий SPC/LVT Данная линия предназначена для непрерывного производства листового напольного покрытия. При оценке экструзионной линии производители должны оценивать совместимость экструдера, фильеры, секции каландрирования и системы охлаждения как единого интегрированного процесса.
Тяговое устройство протягивает лист через оборудование, расположенное ниже по потоку. Его скорость должна быть согласована с количеством экструдируемого материала и условиями работы секций каландрирования и охлаждения.
Если скорость вытягивания слишком высока, это может растянуть горячий лист или создать дополнительное напряжение. Колебания скорости вытягивания также могут повлиять на толщину листа и его размерную однородность. Неподходящее соотношение скоростей экструзии и вытягивания может привести к накоплению материала или нестабильному движению листа.
Производителям следует проверять, остаются ли стабильными производительность экструзии и скорость протяжки во время производства. Также им следует наблюдать, усиливается ли деформация при ускорении линии, изменении скорости или запуске после остановки.
При настройке линии избегайте увеличения скорости экструдера без проверки производительности секций каландрирования и охлаждения. Стабильная скорость производства, обеспечивающая приемлемое качество листового материала, более полезна, чем более высокая скорость, приводящая к повторяющимся дефектам.
Состав напольного покрытия SPC влияет на технологические свойства, жесткость, термическую чувствительность и стабильность размеров. Поливинилхлоридная смола, карбонат кальция, стабилизаторы, смазки и другие добавки должны быть совместимы с требуемыми свойствами продукта и условиями обработки.
Изменения в партиях сырья, содержании наполнителя, соотношении добавок или качестве смешивания могут влиять на пластификацию и текучесть расплава. Если состав обрабатывается непоследовательно, лист может демонстрировать колебания толщины, нестабильное формование или различия в усадке и деформации.
Для уменьшения проблем, связанных с рецептурой, производителям следует:
Добавление большего количества карбоната кальция или изменение соотношения смазки не гарантирует предотвращения деформации. Любая корректировка рецептуры должна быть проверена с учетом механических свойств напольного покрытия, его технологической стабильности и требований к размерам.
Размеры листа влияют на то, как тепло распространяется в материале и сколько времени требуется листу для достижения стабильной температуры. Более толстые листы, как правило, требуют больше времени для охлаждения по всей толщине, чем более тонкие листы при сопоставимых условиях.
Для листов большой ширины также требуется постоянный контроль температуры и технологического процесса по всей ширине. Если центральная часть и края подвергаются различным условиям охлаждения, лист может начать неравномерно сжиматься или загибаться по краям.
При переходе от одной спецификации продукта к другой производителям следует пересмотреть условия охлаждения и скорость линии, а не предполагать, что предыдущие настройки дадут тот же результат.
Для каждой спецификации продукта необходимо записывать толщину листа, ширину, скорость производства, условия охлаждения и результаты проверки плоскостности. Эти записи помогут операторам выявлять повторяющиеся закономерности и устанавливать более надежные параметры производства.
Деформация листов SPC не всегда вызвана исключительно процессом экструзии. Деформация может также возникать во время резки, штабелирования, хранения, транспортировки или последующего производства напольных покрытий.
Если листы укладываются в стопку до того, как они достаточно остынут, остаточное тепло может повлиять на устойчивость стопки. Неравномерная опора, чрезмерное давление при укладке или хранение на неподходящей поверхности также могут способствовать деформации.
Производители должны убедиться, что листы достигли соответствующей температуры и уровня стабильности перед штабелированием. Также им следует использовать ровную, надежно закрепленную поверхность для хранения и соблюдать надлежащие процедуры обращения с листами.
Если лист имеет ровную поверхность на выходе из экструзионной линии, но деформируется после хранения, перед изменением экструдера или состава сырья следует изучить историю охлаждения и условия хранения.

Наиболее эффективный подход заключается в определении места начала деформации и последующей корректировке соответствующих условий процесса. Практическая процедура поиска и устранения неисправностей включает следующие шаги:
Эти шаги помогают производителям различать деформацию, вызванную охлаждением, дефекты формования, растягивающие напряжения и проблемы, возникающие после производства. Решение должно быть направлено на устранение непосредственной причины, а не полагаться на единую универсальную настройку температуры или скорости.
Производителям напольных покрытий, планирующим запуск новой производственной линии, следует учитывать стабильность размеров наряду с номинальной производительностью. Высокопроизводительный экструдер сам по себе не может гарантировать ровные листы, если системы формования, охлаждения и обработки, расположенные ниже по технологической цепочке, не согласованы должным образом.
При сравнении оборудования следует оценивать конфигурацию шнека, распределение расплава, эффективность каландрирования, мощность охлаждения, контроль волочения и схему резки. Пригодность каждого компонента зависит от предполагаемой рецептуры, толщины листа, ширины листа и требуемой производительности.
SKY WIN предлагает широкий спектр услуг. Оборудование для укладки напольных покрытий и экструзии пластмасс. Для производителей, оценивающих различные производственные требования. Перед запросом коммерческого предложения подготовьте информацию о целевых размерах листа, составе, требуемой почасовой производительности и любых существующих проблемах с деформацией.
Для уже существующей производственной линии предоставьте подробную информацию о том, когда появляется деформация, затрагивает ли она края или центр, и ровный ли лист до охлаждения. Эти наблюдения помогут поставщику оборудования или инженеру-технологу определить, какие участки требуют более тщательного осмотра.
Цель состоит не просто в том, чтобы получить лист, который выглядит ровным после выхода из машины. Важно сохранить стабильность размеров после охлаждения, резки и обработки, чтобы материал соответствовал требованиям качества производителя.
Почему напольное покрытие SPC деформируется после экструзии?
Деформация SPC-покрытий может быть вызвана неравномерным охлаждением, остаточными напряжениями, непостоянной толщиной листа, неподходящей скоростью транспортировки, проблемами каландрирования или изменениями в составе материала. Первым шагом является определение момента начала деформации.
Может ли неравномерное охлаждение привести к скручиванию листов SPC?
Да. Если разные участки горячего листа SPC остывают и сжимаются с разной скоростью, может возникнуть внутреннее напряжение, вызывающее загибание кромок, выгибание поверхностей или нестабильность размеров.
Почему напольное покрытие SPC деформируется после того, как оно остыло?
После первоначального охлаждения внутри листа могут сохраняться остаточные напряжения. Лист может постепенно деформироваться по мере снятия этих напряжений в процессе дальнейшего охлаждения, резки, хранения или последующей обработки.
Может ли высокая скорость транспортировки вызвать деформацию напольного покрытия из SPC-материала?
Да. Чрезмерное вытягивание или нестабильная синхронизация между экструзией и вытягиванием могут вызывать напряжение или влиять на размеры листа. Скорость вытягивания должна соответствовать производительности и условиям формования всей линии.
Как толщина листа влияет на деформацию напольного покрытия из SPC-материала?
Для охлаждения более толстых листов, как правило, требуется больше времени по всей их толщине. Если условия охлаждения не соответствуют размерам листа и скорости производства, неравномерное распределение температуры и остаточные напряжения могут способствовать деформации.
Может ли изменение состава материала SPC предотвратить деформацию?
Состав влияет на технологические свойства и стабильность размеров, но изменение одного ингредиента не гарантирует решения проблемы. Производителям следует проверять одновременно однородность сырья, качество смешивания, условия обработки и характеристики готового листа.
Как производители могут определить причину деформации листов, используемых в статистическом контроле процессов (SPC)?
Осмотрите лист после формовки, охлаждения, резки и хранения. Измерьте толщину по ширине и запишите условия охлаждения, скорость линии и место деформации. Этап, на котором впервые появляется деформация, дает важную подсказку о ее причине.
На что следует обратить внимание при выборе экструзионной линии для SPC-покрытий, чтобы уменьшить деформацию?
Оцените экструдер, фильеру, систему каландрирования, систему охлаждения, систему управления протяжкой и режущее оборудование как единую производственную систему. Конфигурация должна соответствовать предполагаемой рецептуре, размерам листа и целевому объему производства.
Если на вашем заводе наблюдается деформация листового металла, полученного методом статистического контроля процессов (SPC), сообщите в SKY WIN размеры листа, состав материала, скорость производства и стадию появления деформации. Эта информация поможет сузить круг вероятных причин и определить подходящие корректировки оборудования или технологического процесса.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :